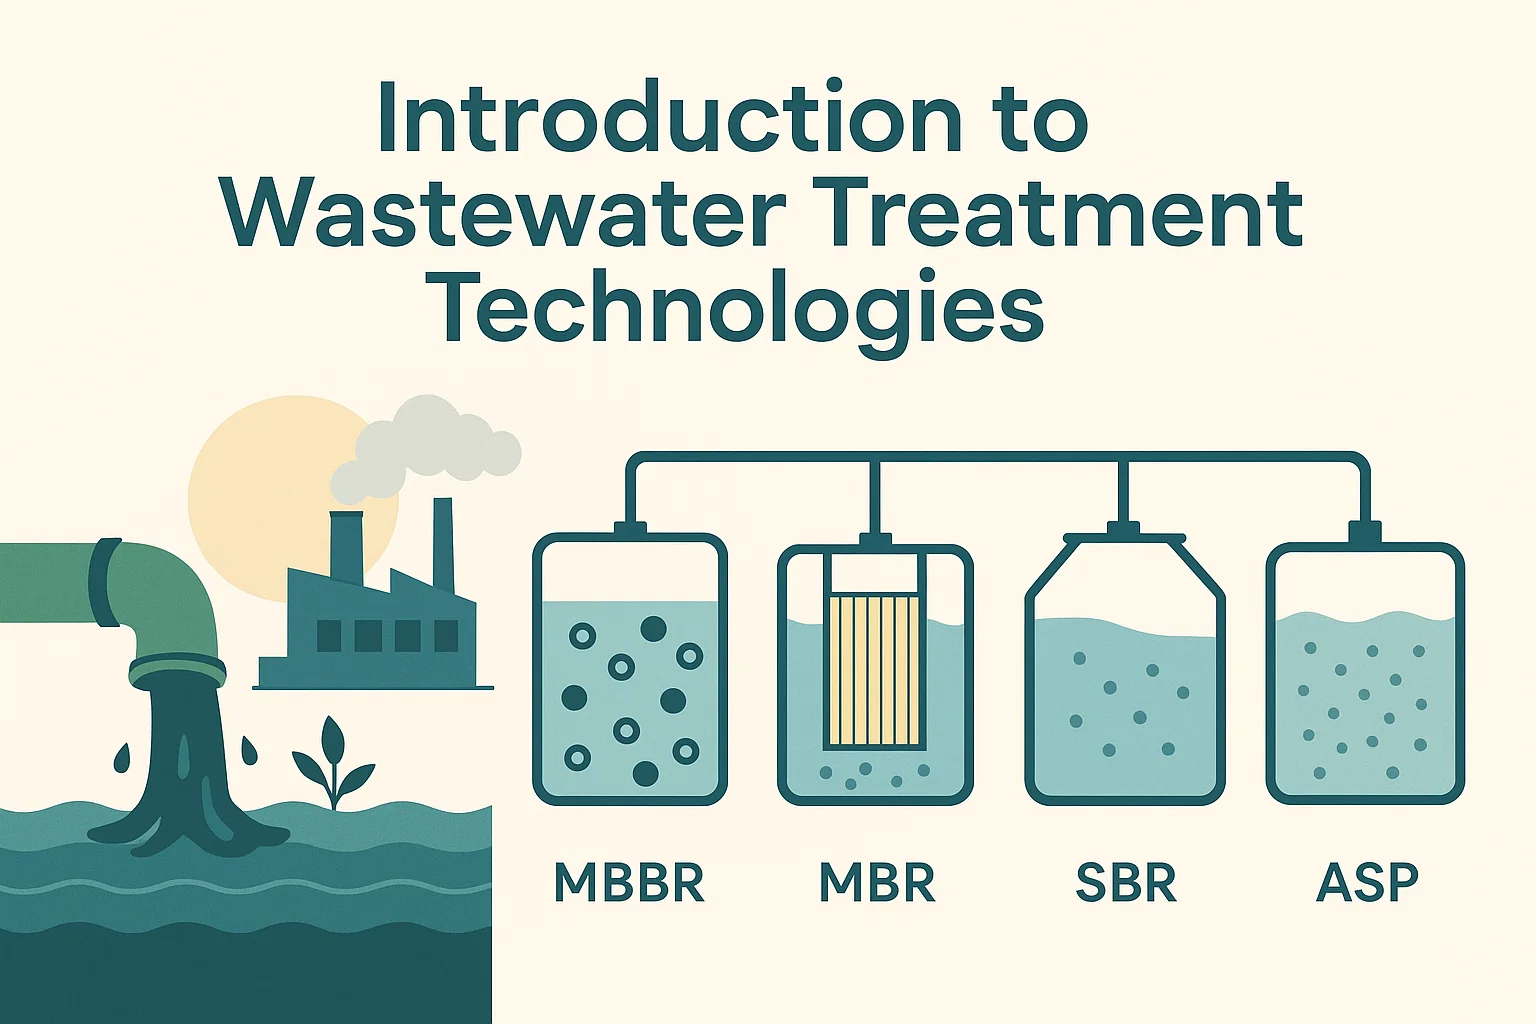
Introducción a las tecnologías de tratamiento de aguas residuales
Aguas residuales , un subproducto inevitable de las actividades humanas y los procesos industriales, plantea importantes desafíos ambientales y de salud pública si no se trata. Verter aguas residuales no tratadas en cuerpos de agua naturales puede provocar graves contaminación , dañyo los ecosistemas acuáticos, contaminyo las fuentes de agua potable y facilityo la propagación de enfermedades. En consecuencia, eficaz tratamiento de aguas residuales no es simplemente un requisito regulatorio sino un pilar fundamental de la sostenibilidad ambiental y la protección de la salud pública. El imperativo global de conservar los recursos hídricos y minimizar la contaminación ha estimulado la innovación continua en tratamiento de aguas residuales technologies , lo que da lugar a una amplia gama de sistemas diseñados para abordar diversos tipos y volúmenes de aguas residuales.
En las últimas décadas se han logrado avances significativos en procesos biológicos de tratamiento de aguas residuales , que aprovechan el poder de los microorganismos para descomponer los contaminantes orgánicos y eliminar los nutrientes. Entre las tecnologías más destacadas y ampliamente adoptadas se encuentran las Proceso de Lodos Activados (ASP) , Reactor por lotes de secuenciación (SBR) , Biorreactor de lecho móvil (MBBR) , y Biorreactor de membrana (MBR) . Además, sistemas híbridos como el Reactor de biopelícula por lotes de secuenciación (SBBR) han surgido nuevos enfoques que combinan los puntos fuertes de diferentes enfoques para lograr un mejor rendimiento.
Este artículo tiene como objetivo proporcionar una guía completa de estas cinco tecnologías críticas de tratamiento de aguas residuales: MBBR, MBR, SBR, SBBR y ASP . Profundizaremos en las complejidades de cada sistema, explorando sus mecanismos subyacentes, pasos operativos clave y las ventajas y desventajas únicas que ofrecen. Al comparar sus eficiencia en la eliminación de contaminantes , consideraciones económicas (tanto costos de capital como operativos), requisitos de huella física , y complejidades operativas , pretendemos dotar a los lectores del conocimiento necesario para tomar decisiones informadas al seleccionar la solución de tratamiento de aguas residuales más adecuada para aplicaciones específicas. Comprender estas tecnologías es crucial para ingenieros, administradores ambientales, formuladores de políticas y cualquier persona involucrada en el diseño, operación o regulación de instalaciones modernas de tratamiento de aguas residuales.
Proceso de Lodos Activados (ASP)
El Proceso de Lodos Activados (ASP) es una de las tecnologías biológicas de tratamiento de aguas residuales más antiguas, establecidas y ampliamente utilizadas a nivel mundial. Desarrollado a principios del siglo XX, su principio fundamental gira en torno al uso de una comunidad diversa de microorganismos aeróbicos, suspendidos en las aguas residuales, para metabolizar y eliminar materia orgánica y nutrientes.
Descripción del proceso ASP
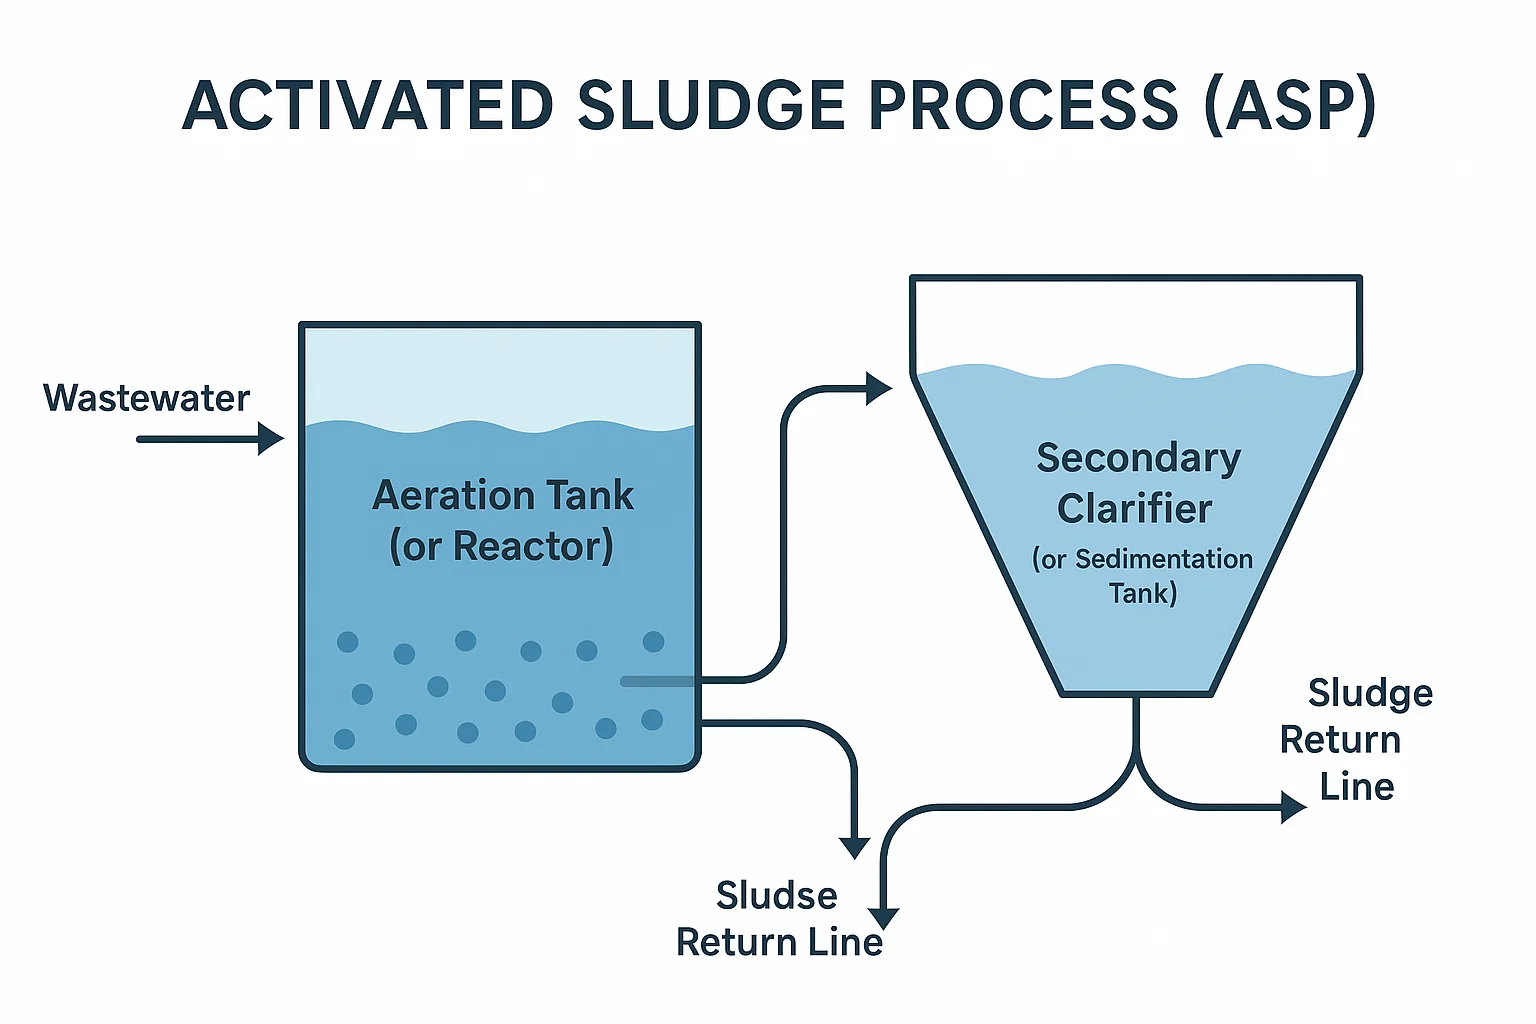
El ASP suele incluir varios componentes clave:
-
Tanque de aireación (o reactor): Este es el corazón del proceso. Las aguas residuales crudas o con tratamiento primario ingresan a un tanque grande donde se mezclan continuamente con una población suspendida de microorganismos, formando lo que se conoce como "lodo activado". A este tanque se suministra continuamente aire u oxígeno puro a través de difusores o aireadores mecánicos. Esta aireación tiene dos propósitos cruciales:
- Proporcionar oxígeno: Suministra el oxígeno disuelto necesario para que los microorganismos aeróbicos respiren y oxiden los contaminantes orgánicos.
- Mezclando: Mantiene el flóculo de lodos activados (agregados microbianos) en suspensión y asegura un contacto íntimo entre los microorganismos y los contaminantes. Los microorganismos, principalmente bacterias y protozoos, consumen los compuestos orgánicos de las aguas residuales como fuente de alimento, convirtiéndolos en dióxido de carbono, agua y más células microbianas.
-
Clarificador Secundario (o Tanque de Sedimentación): Desde el tanque de aireación, el licor mezclado (lodo activado por aguas residuales) fluye hacia un clarificador secundario. Este es un tanque inactivo (tranquilo) diseñado para sedimentación por gravedad. Los flóculos de lodos activados, al ser más densos que el agua, se depositan en el fondo del clarificador, separándose del agua tratada.
-
Línea de retorno de lodos: Una porción importante del lodo activado sedimentado, conocido como Lodo Activado de Retorno (RAS), se bombea continuamente desde el fondo del clarificador al tanque de aireación. Esta recirculación es fundamental porque mantiene una alta concentración de microorganismos activos y viables en el tanque de aireación, lo que garantiza una degradación eficiente de los contaminantes.
-
Línea de Lodos Residuales: El exceso de lodo activado, conocido como Lodo Activado Residuo (WAS), se elimina periódicamente del sistema. Este "desperdicio" es necesario para controlar la concentración general de microorganismos en el sistema, evitar la acumulación de lodos y eliminar la biomasa envejecida y menos activa. Luego, el WAS generalmente se envía para un tratamiento adicional de lodos (por ejemplo, deshidratación, digestión) y eliminación.
Mecanismo: aireación y sedimentación.
El mecanismo central de ASP se basa en una relación simbiótica entre aireación y sedimentación. En el tanque de aireación, los microorganismos aeróbicos consumen rápidamente materia orgánica soluble y coloidal. Se agregan en flóculos visibles, mejorando su sedimentabilidad. El suministro continuo de oxígeno asegura condiciones óptimas para su actividad metabólica.
Al entrar al clarificador, la velocidad del flujo disminuye significativamente, lo que permite que los densos flóculos microbianos se asienten. La claridad del efluente depende en gran medida de la eficiencia de este proceso de sedimentación. Los lodos activados de buen rendimiento producen flóculos densos y de rápida sedimentación, lo que da lugar a un sobrenadante de alta calidad (agua tratada) que luego se descarga o se somete a un tratamiento terciario adicional.
Ventajas y desventajas
Ventajas de ASP:
- Tecnología probada: Ha sido ampliamente estudiado e implementado ampliamente durante más de un siglo, con una amplia experiencia operativa y pautas de diseño.
- Alta eficiencia: Capaz de lograr altas eficiencias de eliminación de la demanda bioquímica de oxígeno (DBO) y sólidos suspendidos totales (SST). Con un diseño y funcionamiento adecuados, también puede lograr una eliminación significativa de nutrientes (nitrógeno y fósforo).
- Flexibilidad: Puede diseñarse y operarse en varias configuraciones (por ejemplo, convencional, aireación extendida, mezcla completa, flujo pistón) para adaptarse a diferentes características de aguas residuales y objetivos de tratamiento.
- Rentable (para gran escala): Para grandes plantas de tratamiento municipales, la ASP puede ser una solución rentable debido a sus componentes mecánicos relativamente simples y sus economías de escala.
Desventajas de ASP:
- Huella grande: Requiere una superficie importante de terreno para los tanques de aireación y especialmente para los clarificadores secundarios, lo que lo convierte en un desafío para sitios con espacio limitado.
- Producción de lodos: Genera una cantidad sustancial de exceso de lodos que requiere un tratamiento y eliminación costosos. La gestión de lodos puede representar una parte importante del coste operativo general.
- Sensibilidad operativa: Sensible a cambios repentinos en el flujo y la composición de las aguas residuales (por ejemplo, choques tóxicos). Las condiciones alteradas pueden provocar una mala sedimentación (abultamiento, formación de espuma) y una reducción de la calidad del efluente.
- Consumo de energía: La aireación es un proceso que consume mucha energía y contribuye significativamente a los costos operativos.
- Limitaciones de la calidad del efluente: Si bien es bueno para DBO/SST, lograr una calidad muy alta del efluente (por ejemplo, para reutilización directa) podría requerir pasos de tratamiento terciario adicionales.
Aplicaciones comunes
El Proceso de Lodos Activados se utiliza predominantemente para:
- Tratamiento de Aguas Residuales Municipales: Es el paso de tratamiento biológico más común en plantas de tratamiento de aguas residuales municipales grandes y medianas, que manejan aguas residuales domésticas y comerciales.
- Tratamiento de Aguas Residuales Industriales: Aplicable a una amplia gama de aguas residuales industriales, siempre que sean biodegradables y estén libres de sustancias inhibidoras. Los ejemplos incluyen industrias de alimentos y bebidas, pulpa y papel, y algunas instalaciones de fabricación de productos químicos.
- Pretratamiento para Sistemas Avanzados: A veces se utiliza como paso preliminar de tratamiento biológico antes de tecnologías más avanzadas como MBR o para aplicaciones industriales especializadas.
Reactor por lotes de secuenciación (SBR)
El reactor discontinuo de secuenciación (SBR) representa una evolución significativa en la tecnología de lodos activados, distinguiéndose por realizar todos los pasos principales del tratamiento (aireación, sedimentación y decantación) de forma secuencial en un solo tanque, en lugar de en reactores separados de flujo continuo. Esta operación por lotes simplifica el diseño del proceso y ofrece una flexibilidad operativa considerable.
Explicación de la tecnología SBR
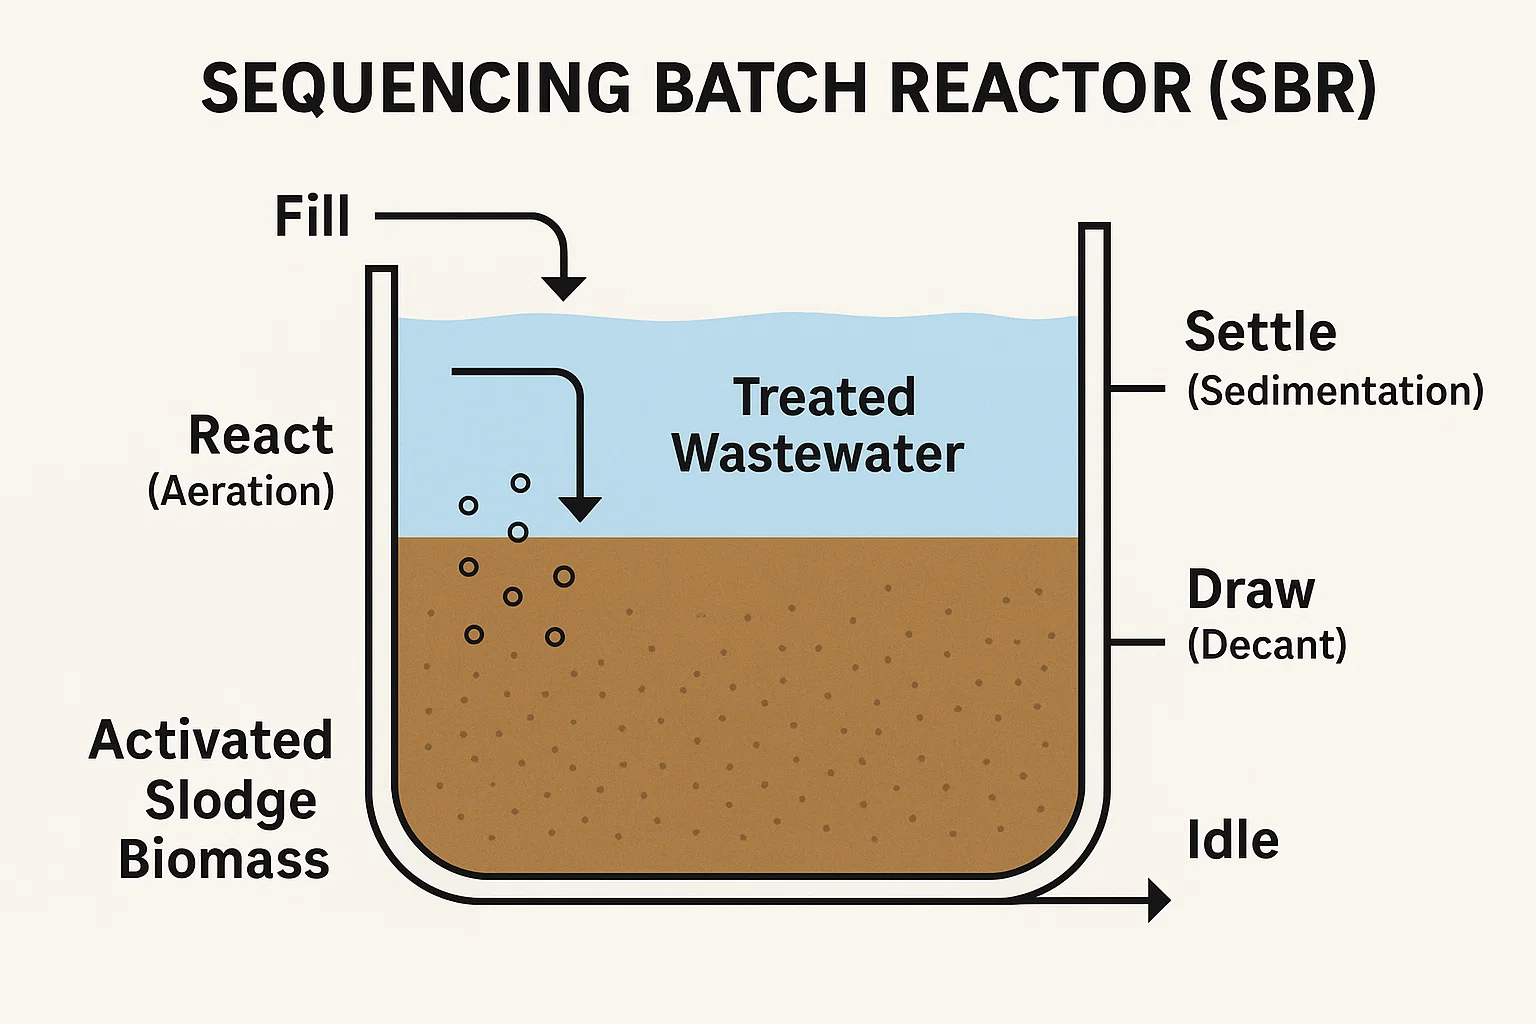
A diferencia de los sistemas convencionales de flujo continuo donde las aguas residuales fluyen a través de diferentes tanques para distintos procesos, un SBR opera en modo de llenado y extracción. Un solo tanque SBR recorre una serie de fases operativas discretas, lo que lo convierte en un proceso orientado al tiempo en lugar de al espacio. Si bien puede funcionar un solo tanque SBR, la mayoría de los sistemas SBR prácticos utilizan al menos dos tanques que funcionan en ciclos paralelos pero escalonados. Esto asegura un flujo continuo de aguas residuales a la planta depuradora, ya que un tanque puede estar llenándose mientras otro reacciona, sedimenta o decanta.
Pasos clave: llenar, reaccionar, liquidar, dibujar e inactivo
Un ciclo operativo típico de SBR consta de cinco fases distintas:
-
Rellenar:
- Descripción: El agua residual cruda o con tratamiento primario ingresa al tanque SBR, mezclándose con los lodos activados restantes del ciclo anterior. Esta fase se puede operar bajo diferentes condiciones:
- Relleno estático: Sin aireación ni mezcla; Promueve la desnitrificación o condiciones anaeróbicas.
- Relleno mixto: Mezclado sin aireación; promueve condiciones anóxicas (desnitrificación) o condiciones anaeróbicas (absorción de fosfato).
- Relleno aireado: Se produce aireación y mezcla; Promueve las condiciones aeróbicas y la eliminación inmediata de DBO.
- Propósito: Introduce las aguas residuales a la biomasa e inicia las reacciones biológicas. La mezcla asegura un buen contacto entre los contaminantes y los microorganismos.
-
Reaccionar (aireación):
- Descripción: Después o durante la fase de llenado, el tanque se airea y mezcla intensamente. Se mantienen condiciones aeróbicas para permitir que los microorganismos degraden activamente los compuestos orgánicos (DBO/DQO) y nitrifiquen el amoníaco. Esta fase puede diseñarse para incluir períodos de condiciones anóxicas o anaeróbicas para facilitar la eliminación de nutrientes (desnitrificación y eliminación biológica de fósforo).
- Propósito: La fase primaria de tratamiento biológico, donde se produce la mayor parte de la eliminación de contaminantes.
-
Asentarse (Sedimentación):
- Descripción: Se detienen la aireación y la mezcla y se deja que el lodo activado se asiente en condiciones de reposo (quiescencia). Los densos flóculos microbianos se depositan en el fondo del tanque, formando una capa transparente sobrenadante sobre la capa de lodo.
- Propósito: Separar el agua residual depurada de la biomasa de lodos activados por gravedad. Este es un paso crítico para lograr un efluente de alta calidad.
-
Dibujar (Decantar):
- Descripción: Una vez sedimentados los lodos, el sobrenadante tratado se decanta (extrae) de la parte superior del tanque. Por lo general, esto se hace utilizando un vertedero móvil o una bomba sumergible diseñada para evitar alterar el lodo sedimentado.
- Propósito: Descargar el efluente tratado del sistema.
-
Inactivo (o desperdicio/descanso):
- Descripción: Esta fase opcional ocurre entre las fases de Dibujo y Relleno posteriores.
- Lodos residuales: El exceso de lodo activado (WAS) se puede eliminar del tanque durante esta fase para mantener la edad y concentración deseadas del lodo.
- Preparación de descanso/recarga: El tanque puede permanecer inactivo brevemente, preparándose para el siguiente ciclo de llenado.
- Propósito: Gestionar el inventario de lodos y preparar el tanque para el siguiente ciclo de tratamiento.
La duración de cada fase se controla cuidadosamente mediante un temporizador o un sistema de control de procesos, lo que permite una flexibilidad significativa para ajustarse a las diferentes condiciones del afluente y a los requisitos de calidad del efluente.
Ventajas y desventajas
Ventajas de SBR:
- Huella compacta: Como todos los procesos ocurren en un solo tanque, los SBR generalmente requieren menos área de terreno en comparación con los sistemas ASP convencionales con clarificadores separados.
- Alta calidad del efluente: Las condiciones de sedimentación inactiva en un SBR a menudo conducen a una calidad superior del efluente, especialmente en términos de sólidos suspendidos y eliminación de DBO. También puede lograr una excelente eliminación de nutrientes (nitrógeno y fósforo) variando las fases aeróbica, anóxica y anaeróbica dentro de un solo ciclo.
- Flexibilidad operativa: La capacidad de ajustar la duración de las fases permite una fácil adaptación a los diferentes flujos de afluentes y cargas contaminantes, así como a los cambios en la calidad deseada del efluente.
- Reducción de los problemas de acumulación de lodos: La fase de sedimentación controlada en los SBR a menudo resulta en una mejor sedimentabilidad de los lodos y menos problemas con la acumulación de lodos en comparación con los sistemas de flujo continuo.
- Sin clarificador secundario ni bombas de retorno de lodos: Elimina la necesidad de clarificadores separados y los costos operativos y de capital asociados al bombeo de retorno de lodos, simplificando el diseño de la planta y reduciendo el mantenimiento.
Desventajas de SBR:
- Descarga intermitente: El efluente tratado se descarga en lotes, lo que podría requerir un tanque de ecualización si es necesaria una descarga continua al cuerpo receptor.
- Mayor Complejidad en los Controles: Requiere sistemas de control automatizados más sofisticados para gestionar las fases secuenciales, incluidos sensores de nivel, temporizadores y válvulas automatizadas. Esto puede generar mayores costos de capital inicial para instrumentación y controles.
- Potencial de problemas de olores: Si no se maneja adecuadamente, particularmente durante las fases anaeróbicas o anóxicas, puede existir la posibilidad de que se generen olores.
- Operación calificada: Requiere operadores con una buena comprensión del proceso por lotes y del sistema de control para optimizar el rendimiento.
- Tamaño de tanque más grande para igual capacidad: Para un flujo promedio determinado, el volumen del tanque SBR puede ser mayor que el de un tanque de aireación continua debido a la naturaleza del lote y la necesidad de acomodar todo el volumen del ciclo.
Aplicaciones e idoneidad
La tecnología SBR es muy adecuada para una amplia gama de aplicaciones, que incluyen:
- Municipios pequeños y medianos: Especialmente cuando la disponibilidad de tierra es una limitación o cuando se requiere una mayor calidad de los efluentes.
- Tratamiento Descentralizado de Aguas Residuales: Ideal para comunidades, subdivisiones, hoteles, complejos turísticos, escuelas y complejos comerciales no conectados a sistemas municipales centrales.
- Tratamiento de Aguas Residuales Industriales: Eficaz para el tratamiento de efluentes industriales con caudales y concentraciones variables, como los de las industrias procesadora de alimentos, láctea, textil y farmacéutica. Su flexibilidad permite manejar cargas de choque.
- Operaciones estacionales: Muy adecuado para aplicaciones con flujos fluctuantes, como campamentos o instalaciones turísticas.
- Actualización de plantas existentes: Puede usarse para mejorar las plantas de lodos activados convencionales convirtiendo los tanques de aireación en SBR, lo que a menudo mejora las capacidades de eliminación de nutrientes.
Comprendido. Pasemos a la sección "Biorreactor de lecho móvil (MBBR)".
Biorreactor de lecho móvil (MBBR)
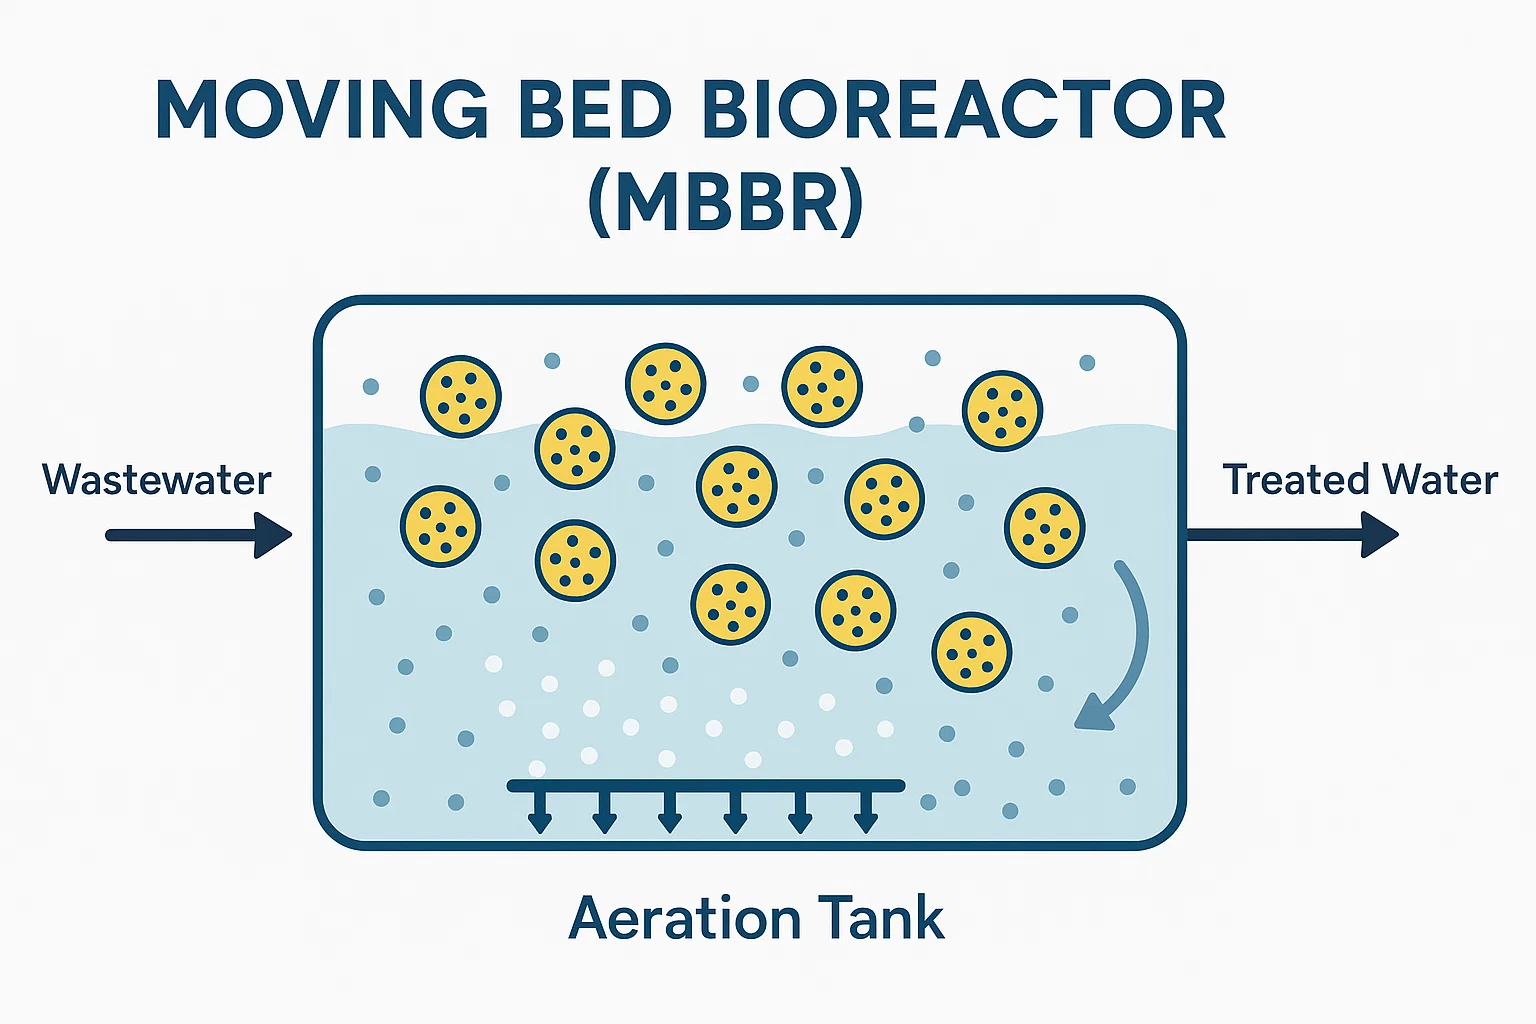
El biorreactor de lecho móvil (MBBR) representa un avance significativo en el tratamiento de aguas residuales basado en biopelículas y ofrece una alternativa compacta y altamente eficiente a los sistemas de crecimiento suspendido convencionales como ASP o SBR. Desarrollada en Noruega a finales de la década de 1980, la tecnología MBBR utiliza miles de pequeños soportes de plástico para proporcionar una superficie protegida para que los microorganismos crezcan como una biopelícula.
Descripción de la tecnología MBBR
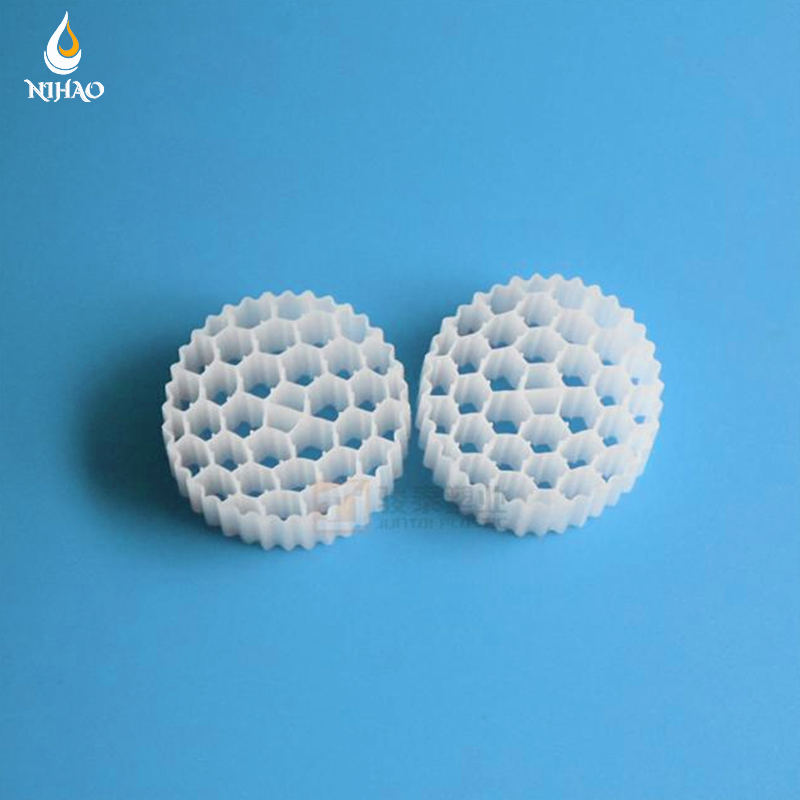
En esencia, un sistema MBBR consiste en un tanque de aireación (o tanque anaeróbico/anóxico) lleno con una gran cantidad de pequeños medios plásticos especialmente diseñados (portadores o portadores de biopelículas). Estos soportes suelen estar hechos de polietileno de alta densidad (HDPE) o polipropileno y vienen en varias formas y tamaños, cada uno de los cuales está diseñado para maximizar el área de superficie protegida para la fijación de biopelículas.
Los transportadores se mantienen en constante movimiento dentro del reactor, generalmente mediante el sistema de aireación en tanques aeróbicos o mediante mezcladores mecánicos en tanques anaeróbicos/anóxicos. Este movimiento continuo asegura un contacto óptimo entre las aguas residuales, la biomasa y el aire (en sistemas aeróbicos). A diferencia de los sistemas de lodos activados convencionales, MBBR no requiere recirculación de lodos desde un clarificador secundario para mantener la concentración de biomasa. La biomasa crece como una biopelícula sobre los soportes, y esta biopelícula se desprende naturalmente cuando se vuelve demasiado espesa, manteniendo la biomasa activa y eficiente.
Después del reactor MBBR, todavía se requiere un paso de separación, típicamente un clarificador secundario o un tamiz fino, para separar el agua tratada de cualquier sólido suspendido (incluyendo biopelículas desprendidas y partículas inertes) antes de la descarga o tratamiento adicional.
Uso de portadores de biopelículas
La innovación de MBBR radica en su dependencia de portadores de biopelículas . Estos vehículos sirven como sustrato para el crecimiento microbiano, permitiendo mantener una alta concentración de biomasa activa dentro de un volumen relativamente pequeño. Las características clave de estos transportistas incluyen:
- Área de superficie específica alta: El intrincado diseño de los transportadores proporciona una gran superficie protegida por unidad de volumen, lo que se traduce en una alta concentración de biomasa.
- Flotabilidad Neutra: Los portadores están diseñados para tener una densidad cercana a la del agua, lo que les permite suspenderse y moverse libremente dentro del reactor cuando se airean o se mezclan.
- Durabilidad: Fabricados con materiales plásticos robustos, son resistentes a la degradación química y biológica, lo que garantiza una larga vida útil.
- Autolimpieza: El movimiento continuo y las colisiones entre los portadores, combinados con las fuerzas de corte de la aireación, ayudan a mantener la biopelícula en un espesor óptimo, evitando un crecimiento excesivo y manteniendo una transferencia de masa eficiente.
A medida que las aguas residuales fluyen a través del reactor, los contaminantes orgánicos y los nutrientes se difunden hacia la biopelícula de los portadores, donde son consumidos por los microorganismos. Este enfoque de película fija permite tasas de carga volumétrica más altas en comparación con los sistemas de crecimiento suspendidos.
Ventajas y desventajas
Ventajas de MBBR:
- Tamaño compacto / Tamaño reducido: Una gran ventaja es el volumen del reactor significativamente menor requerido en comparación con los sistemas de lodos activados convencionales para la misma capacidad de tratamiento. Esto se debe a la alta concentración de biomasa activa en los soportes.
- Alta eficiencia y robustez: Los sistemas MBBR son muy robustos y menos sensibles a cargas de choque y fluctuaciones en el flujo afluente o la concentración orgánica. La biopelícula proporciona una comunidad microbiana estable y resistente. Son altamente eficientes en la eliminación de DBO y nitrógeno amoniacal (nitrificación).
- Sin reciclaje de lodos: A diferencia de ASP, MBBR no requiere bombeo de retorno de lodos activados (RAS), lo que simplifica la operación y reduce el consumo de energía.
- Sin retrolavado: A diferencia de otros sistemas de película fija (por ejemplo, filtros percoladores o filtros aireados sumergidos), MBBR no requiere un retrolavado periódico del medio.
- Fácil de actualizar: Los tanques de lodos activados convencionales existentes a menudo se pueden convertir a MBBR simplemente agregando transportadores y aireación, lo que aumenta significativamente su capacidad y rendimiento sin requerir la construcción de nuevos tanques. Esto lo convierte en una excelente opción de modernización.
- Reducción de la producción de lodos (potencialmente): Los sistemas de biopelículas a veces pueden producir menos exceso de lodo en comparación con los sistemas de crecimiento suspendido, aunque esto puede variar.
Desventajas y limitaciones de MBBR:
- Requiere aclaración posterior: Mientras la biopelícula crece en los soportes, todavía se desprende el exceso de biopelícula y los sólidos suspendidos, lo que requiere un clarificador secundario u otra unidad de separación (por ejemplo, DAF, tamiz fino) aguas abajo para lograr un efluente de alta calidad.
- Pantallas de retención de medios: Requiere pantallas a la salida del reactor para evitar la pérdida de portadores del tanque. Estas pantallas a veces pueden obstruirse y requerir mantenimiento.
- Mayor costo inicial para los transportistas: El coste de los soportes de plástico especializados puede contribuir a un mayor gasto de capital inicial en comparación con los sistemas convencionales.
- Potencial de desgaste del transportista: Durante períodos muy prolongados, el movimiento continuo puede provocar cierto desgaste en los transportadores, aunque están diseñados para durar.
- Energía para Mezclado/Aireación: Si bien no hay bombeo RAS, la aireación continua o la mezcla para mantener los transportadores suspendidos aún requieren energía.
Aplicaciones en diversas industrias
La tecnología MBBR es muy versátil y encuentra una amplia aplicación en diversos sectores:
- Tratamiento de Aguas Residuales Municipales: Se utiliza cada vez más para nuevas plantas municipales y para mejorar las existentes para cumplir con límites de descarga más estrictos, especialmente para la eliminación de nitrógeno (nitrificación y desnitrificación).
- Tratamiento de Aguas Residuales Industriales: Trata eficazmente aguas residuales industriales orgánicas de alta concentración de industrias como:
- Alimentos y bebidas (por ejemplo, cervecerías, lecherías, destilerías, mataderos)
- Pulpa y Papel
- Química y Farmacéutica
- Textil
- petroquímica
- Pretratamiento: A menudo se emplea como un paso de pretratamiento sólido antes de procesos más sensibles o avanzados, o como una solución independiente para lograr parámetros de calidad de efluentes específicos.
- Eliminación de nitrógeno: Especialmente eficaz para la nitrificación gracias a la biopelícula estable que protege a las bacterias nitrificantes de cargas de choque e inhibidores. También se puede configurar para desnitrificación.
¡Excelente! Procedamos con la sección "Biorreactor de membrana (MBR)".
Biorreactor de membrana (MBR)
El Biorreactor de Membrana (MBR) representa una evolución de vanguardia en el tratamiento de aguas residuales, integrando un proceso de tratamiento biológico (típicamente lodos activados) con filtración por membrana. Esta combinación innovadora supera muchas de las limitaciones de los sistemas de lodos activados convencionales, particularmente en lo que respecta a la calidad y la huella del efluente.
Explicación de la tecnología MBR
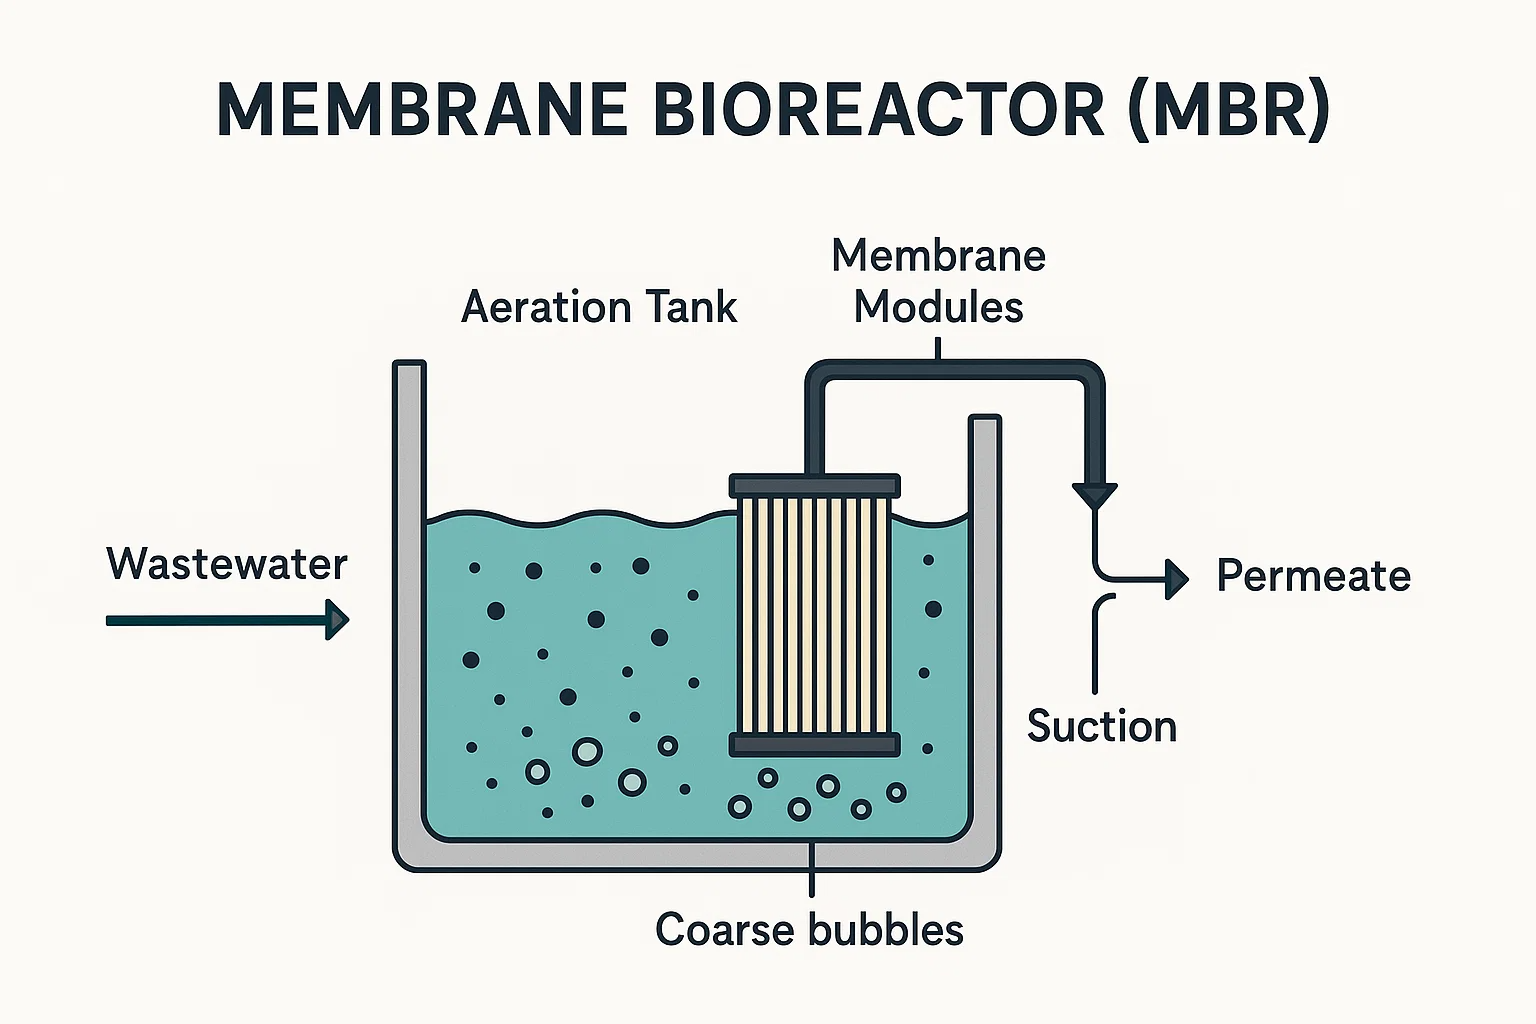
En esencia, un sistema MBR combina la degradación biológica de los contaminantes por parte de microorganismos con una barrera física (membranas) para separar el agua tratada del lodo activado. Esto elimina la necesidad de un clarificador secundario convencional y, a menudo, de una filtración terciaria.
Hay dos configuraciones principales para los sistemas MBR:
-
MBR sumergido: Esta es la configuración más común. Los módulos de membrana (por ejemplo, membranas de fibra hueca o de lámina plana) se colocan directamente en el tanque de aireación (o en un tanque de membrana separado adyacente a él). Se utiliza una succión de baja presión (vacío) o gravedad para extraer el agua tratada a través de los poros de la membrana, dejando atrás la biomasa y otros sólidos suspendidos. Por lo general, se proporciona aireación de burbujas gruesas debajo de las membranas para limpiar la superficie de la membrana, evitando la contaminación y suministrando oxígeno para el proceso biológico.
-
MBR externo (lateral): En esta configuración, los módulos de membrana están ubicados fuera del biorreactor principal. El licor mezclado se bombea continuamente desde el biorreactor a través de los módulos de membrana y el permeado (agua tratada) se recoge mientras el lodo concentrado se devuelve al biorreactor. Esta configuración generalmente implica una mayor energía de bombeo debido a la circulación externa y presiones transmembrana potencialmente más altas.
Independientemente de la configuración, el principio clave sigue siendo: las membranas actúan como una barrera absoluta, reteniendo prácticamente todos los sólidos en suspensión, bacterias e incluso algunos virus y coloides, produciendo un efluente de muy alta calidad. La alta retención de biomasa dentro del reactor permite concentraciones de sólidos suspendidos en licor mixto (MLSS) mucho más altas (normalmente 8000-15000 mg/L o incluso más) en comparación con el lodo activado convencional (2000-4000 mg/L). Esta alta concentración de biomasa se traduce directamente en un volumen de biorreactor más pequeño para una carga determinada.
Integración de la filtración por membrana
La integración de membranas cambia fundamentalmente el paso de separación en el tratamiento biológico. En lugar de depender de la sedimentación por gravedad (como en ASP o SBR), MBR utiliza una barrera física. Esto tiene varias implicaciones profundas:
- Separación Completa de Sólidos: Las membranas retienen eficazmente todos los sólidos suspendidos, lo que produce un efluente esencialmente libre de SST. Esto elimina los problemas asociados con la acumulación de lodos o una mala sedimentación que pueden afectar a los sistemas convencionales.
- Alta Concentración de Biomasa (MLSS): La eficiente retención de sólidos permite mantener concentraciones muy altas de microorganismos en el biorreactor. Esto significa que un tanque más pequeño puede manejar una carga orgánica mayor, lo que lleva a una huella significativamente reducida.
- Tiempo de retención de lodos prolongado (SRT) y tiempo de retención hidráulica corto (HRT): Los MBR pueden funcionar con SRT muy prolongados (de días a meses), lo que resulta beneficioso para el crecimiento de microorganismos de crecimiento lento (como las bacterias nitrificantes) y para lograr altos grados de eliminación de nutrientes y materia orgánica. Al mismo tiempo, el HRT puede ser relativamente corto debido al alto MLSS, lo que contribuye aún más a la compacidad.
- Actividad biológica mejorada: El entorno estable y la alta concentración de biomasa a menudo conducen a procesos biológicos más estables y eficientes.
Ventajas y desventajas
Ventajas de MBR:
- Efluente de alta calidad: Produce un permeado de excepcional alta calidad adecuado para descarga directa a ambientes sensibles, riego, reutilización industrial o incluso reutilización potable después de un tratamiento adicional. El efluente está prácticamente libre de sólidos en suspensión, bacterias y, a menudo, virus.
- Huella pequeña: La eliminación de la necesidad de clarificadores secundarios y, a menudo, filtros terciarios reduce significativamente el área total de terreno requerida, lo que hace que MBR sea ideal para sitios con espacio limitado o para mejoras de capacidad.
- Robustez y Estabilidad: El alto MLSS y el largo SRT hacen que los sistemas MBR sean más resistentes a las cargas de choque hidráulicas y orgánicas en comparación con los sistemas convencionales.
- Eliminación de nutrientes mejorada: La SRT larga proporciona excelentes condiciones para la nitrificación y, con un diseño adecuado (zonas anóxicas), la desnitrificación y la eliminación biológica de fósforo también pueden ser muy efectivas.
- Potencial de modernización: Puede usarse para actualizar plantas de lodos activados existentes para aumentar la capacidad o mejorar la calidad del efluente sin grandes obras civiles.
Desventajas de MBR:
- Ensuciamiento de la membrana: Este es el principal desafío operativo. La incrustación (la acumulación de materiales en la superficie de la membrana o dentro de sus poros) reduce la permeabilidad de la membrana, aumenta la presión transmembrana y requiere una limpieza frecuente. Esto aumenta la complejidad operativa y el costo.
- Alto costo de capital: Las membranas y el equipo especializado asociado (por ejemplo, sopladores de aire para fregar, sistemas de limpieza) hacen que el gasto de capital inicial sea significativamente mayor que los sistemas ASP o SBR convencionales.
- Mayor costo operativo: El consumo de energía para aireación (para procesos biológicos y lavado de membranas), bombeo (especialmente para MBR externos) y agentes de limpieza químicos contribuyen a mayores costos operativos.
- Vida útil y reemplazo de la membrana: Las membranas tienen una vida útil limitada (normalmente de 5 a 10 años, dependiendo del funcionamiento y la calidad del agua) y su reemplazo es costoso.
- Requisitos previos al tratamiento: Si bien los MBR son robustos, un tratamiento previo adecuado (cribado, eliminación de arena) es crucial para proteger las membranas contra daños e incrustaciones excesivas.
- Operación calificada: Requiere operadores capacitados para monitorear el rendimiento de la membrana, implementar protocolos de limpieza y solucionar problemas de incrustaciones.
Aplicaciones en el tratamiento de aguas residuales municipales e industriales
La tecnología MBR está ganando terreno rápidamente y se aplica cada vez más en varios sectores:
- Tratamiento de Aguas Residuales Municipales:
- Para plantas nuevas donde la tierra es escasa o se aplican límites de descarga estrictos.
- Mejorar las plantas existentes para cumplir con estándares más altos de calidad de efluentes (por ejemplo, para descarga directa a aguas sensibles o para proyectos de reutilización de agua).
- Tratamiento descentralizado para comunidades, resorts y desarrollos comerciales.
- Tratamiento de Aguas Residuales Industriales:
- Tratamiento de aguas residuales industriales complejas y de alta resistencia donde se requiere una alta calidad del efluente para su reutilización o descarga estricta. Los ejemplos incluyen las industrias farmacéutica, de alimentos y bebidas, textil y química.
- Aguas residuales containing slowly biodegradable compounds.
- Reutilización y Reciclaje de Agua: Debido a la calidad superior del efluente, el permeado de MBR es una excelente materia prima para procesos de tratamiento avanzados (por ejemplo, ósmosis inversa) para producir agua para diversas aplicaciones de reutilización (riego, agua de procesos industriales, usos no potables e incluso agua potable después de una mayor purificación).
Comprendido. Pasemos a la sección "Sistemas híbridos: SBBR".
Sistemas híbridos: SBBR
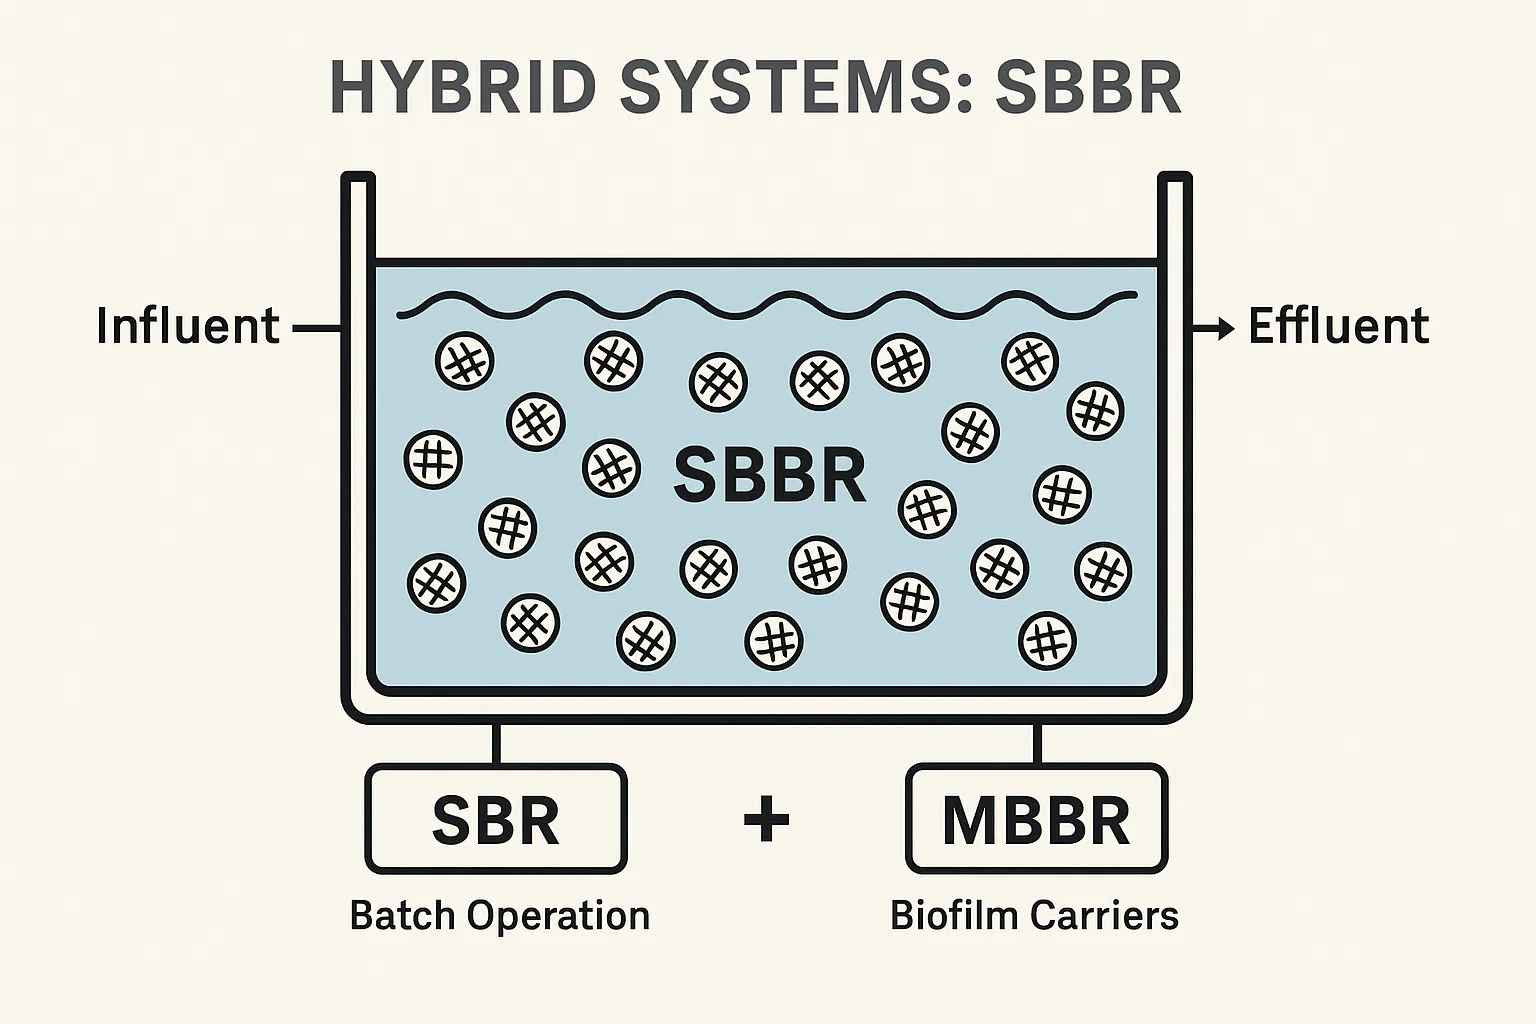
A medida que las tecnologías de tratamiento de aguas residuales continúan evolucionando, existe una tendencia creciente hacia combinar las mejores características de diferentes sistemas para crear soluciones más eficientes, sólidas y rentables. Los sistemas híbridos tienen como objetivo aprovechar los beneficios sinérgicos de los procesos integrados. Uno de esos híbridos prometedores es el reactor de biopelícula por lotes de secuenciación (SBBR), que combina ingeniosamente principios tanto del reactor por lotes de secuenciación (SBR) como del biorreactor de lecho móvil (MBBR).
Descripción de la tecnología SBBR
El reactor de biopelículas por lotes de secuenciación (SBBR) opera en los ciclos de tratamiento secuencial por lotes característicos de un SBR, pero dentro de su reactor incorpora portadores de biopelículas, similares a los utilizados en un MBBR. Esto significa que el sistema se beneficia de la coexistencia de poblaciones de biomasa de crecimiento suspendido (lodos activados) y de crecimiento adherido (biopelícula sobre soportes) dentro del mismo tanque.
En una configuración típica de SBBR, el reactor contiene una cantidad de portadores de biopelículas que se mueven libremente, muy parecido a un MBBR, que se mantienen en suspensión mediante aireación o mezcla durante la fase de reacción. El ciclo operativo sigue las fases bien definidas de un SBR estándar: llenar, reaccionar (que incluye aireación/mezcla para mantener los portadores suspendidos), sedimentar y extraer. Durante la fase de asentamiento, la biomasa suspendida se asienta, pero la biopelícula adherida a los soportes permanece en el tanque. Por lo tanto, el efluente decantado se separa principalmente del lodo en suspensión sedimentado y no directamente de los transportadores.
Combinación de principios SBR y MBBR
El SBBR combina efectivamente las fortalezas de dos enfoques de tratamiento biológico distintos:
- De SBR: Adopta la flexibilidad operativa por lotes, lo que permite un control preciso sobre la aireación, la mezcla y los períodos anóxicos/anaeróbicos dentro de un solo tanque. Esto lo hace altamente adaptable a diferentes cargas de afluentes e ideal para lograr una eliminación avanzada de nutrientes (nitrógeno y fósforo) mediante la programación de condiciones específicas en diferentes fases del ciclo. La eliminación de clarificadores continuos y bombas de retorno de lodos (como en un sistema MBBR de flujo continuo) también es una característica tomada del SBR.
- De MBBR: Incorpora el uso de portadores de biopelículas, lo que proporciona una plataforma estable y resistente para el crecimiento microbiano adherido. Esto aumenta significativamente la concentración y diversidad de biomasa dentro del reactor, lo que conduce a una mayor capacidad de tratamiento volumétrico y una mayor robustez contra cargas de choque o compuestos inhibidores. La biopelícula ofrece un entorno protegido para las bacterias de crecimiento lento (como los nitrificantes) y mantiene una población estable incluso si la biomasa suspendida sufre alteraciones o se elimina parcialmente.
Este sistema de biomasa dual (suspendido y adosado) permite un proceso de tratamiento más completo y estable.
Ventajas del enfoque híbrido
La combinación de los principios SBR y MBBR en un sistema SBBR produce varias ventajas convincentes:
- Eficiencia del tratamiento mejorada: La presencia de biomasa de crecimiento tanto suspendida como adherida puede conducir a eficiencias superiores de eliminación de DBO, DQO y especialmente nitrógeno (nitrificación y desnitrificación) y fósforo. La robusta biopelícula actúa como un "amortiguador" contra alteraciones operativas, manteniendo un rendimiento constante.
- Carga volumétrica aumentada: Al igual que MBBR, la alta concentración de biomasa activa en los transportadores permite que SBBR maneje cargas orgánicas e hidráulicas más altas dentro de un volumen de reactor más pequeño en comparación con el SBR o ASP convencional, lo que genera una huella más compacta.
- Flexibilidad y control operativos: Conserva la flexibilidad inherente de los SBR, lo que permite a los operadores ajustar fácilmente los tiempos de ciclo, los patrones de aireación y las condiciones de llenado/reacción para optimizar la calidad del afluente, los caudales y los requisitos de efluentes variables. Esto es particularmente ventajoso para la eliminación de nutrientes.
- Características mejoradas de los lodos: La biopelícula contribuye a una biomasa general más estable. Si bien el lodo suspendido aún necesita sedimentarse, la presencia de la biopelícula a veces puede conducir a mejores características de sedimentación de los flóculos suspendidos debido al efecto amortiguador sobre la comunidad microbiana.
- Robustez ante cargas de impacto: La biopelícula resistente proporciona una población estable de microorganismos que son menos susceptibles al lavado o la inhibición por cambios repentinos en la concentración de contaminantes o choques hidráulicos, lo que hace que el sistema sea muy robusto.
- Reducción de la producción de lodos (potencialmente): Los sistemas de biopelículas a veces pueden conducir a una menor producción neta de lodos en comparación con los sistemas de crecimiento puramente suspendidos, aunque esto depende de las condiciones operativas específicas.
Aplicaciones y estudios de casos
La tecnología SBBR es adecuada para una variedad de aplicaciones donde se desea alto rendimiento, flexibilidad y un tamaño compacto, especialmente donde las cargas fluctuantes o los estándares estrictos de efluentes son una preocupación.
- Tratamiento de aguas residuales municipales pequeñas y medianas: Ideal para comunidades que requieren un tratamiento sólido con capacidad de eliminación de nutrientes y pueden tener limitaciones de espacio.
- Tratamiento de Aguas Residuales Industriales: Altamente eficaz para industrias que producen aguas residuales con cargas orgánicas variables o compuestos específicos que se benefician de una comunidad de biopelícula estable. Los ejemplos incluyen:
- Alimentos y bebidas (por ejemplo, bodegas, cervecerías, producción de bocadillos)
- Textil industries (for color and BOD removal)
- Fabricación farmacéutica
- Tratamiento de lixiviados de vertederos (conocido por cargas altas y variables de nitrógeno orgánico)
- Actualización de plantas existentes: Los SBR existentes o los tanques de lodos activados convencionales se pueden adaptar con portadores de MBBR para mejorar la capacidad, mejorar la eliminación de nutrientes y aumentar la robustez, transformándolos efectivamente en SBBR. Esto ofrece una solución rentable para la expansión de la planta o actualizaciones de cumplimiento.
- Sistemas de Tratamiento Descentralizados: Adecuado para sitios remotos, centros turísticos y desarrollos donde se necesita un tratamiento confiable y de alta calidad sin una infraestructura extensa.
Los estudios de casos a menudo destacan la capacidad de SBBR para lograr altos niveles de eliminación de DBO, SST y amoníaco de manera consistente, incluso en condiciones difíciles, lo que lo convierte en una opción valiosa en el panorama moderno del tratamiento de aguas residuales.
Análisis comparativo
Elegir la tecnología óptima de tratamiento de aguas residuales entre la variedad de opciones disponibles: proceso de lodos activados (ASP), reactor por lotes de secuenciación (SBR), biorreactor de lecho móvil (MBBR), biorreactor de membrana (MBR) y reactor de biopelícula por lotes de secuenciación (SBBR), requiere una comprensión profunda de su rendimiento relativo en métricas clave. Esta sección proporciona un análisis comparativo, centrándose en la eficiencia, el costo, la huella y la complejidad operativa.
Comparación de eficiencia (DBO, eliminación de TSS)
El objetivo principal del tratamiento biológico de aguas residuales es eliminar los contaminantes orgánicos (medidos como Demanda Bioquímica de Oxígeno o DBO y Demanda Química de Oxígeno o DQO) y sólidos suspendidos (SST). La eliminación de nutrientes (nitrógeno y fósforo) también es cada vez más crítica.
| Tecnología | Eliminación de DBO/DQO | Eliminación de SST | Nitrificación | Desnitrificación | Eliminación biológica de P | Fortalezas clave en eficiencia |
| ASP | Excelente (90-95%) | Excelente (90-95%) | Bueno (con suficiente SRT) | Bueno (con zonas anóxicas) | Moderado (requiere un diseño específico) | Probado y confiable para eliminación básica |
| SBR | Excelente (90-98%) | Excelente (95-99%) | Excelente (aireación controlada) | Excelente (fases anóxicas/anaeróbicas programables) | Excelente (fases anaeróbicas/aeróbicas programables) | Calidad del efluente alta y constante, excelente eliminación de nutrientes |
| MBBR | Muy bueno a excelente (85-95%) | Requiere clarificación posterior (el clarificador proporciona eliminación de TSS) | Excelente (biopelícula estable) | Bueno (con MBBR anóxico o procesos combinados) | Limitado (principalmente orgánico/nitrógeno) | Robustez, alta carga volumétrica para DBO/N |
| MBR | Excelente (95-99%) | Prácticamente 100% (barrera de membrana) | Excelente (SRT largo) | Excelente (zonas anóxicas programables) | Excelente (MLSS alto, SRT largo) | Calidad superior del efluente (SST, patógenos), alta eliminación de nutrientes |
| SBBR | Excelente (90-98%) | Excelente (95-99%, debido a la sedimentación del SBR) | Excelente (biopelícula estable y fases programables) | Excelente (fases anóxicas programables) | Excelente (fases anaeróbicas/aeróbicas programables) | Robustez y flexibilidad, alta eliminación de nutrientes, mayor capacidad que SBR |
Resumen de eficiencia:
- MBR destaca por la excepcional calidad de sus efluentes, particularmente para la eliminación de SST y patógenos, debido a la barrera física de la membrana. A menudo es la opción cuando se requiere la reutilización directa o la descarga en aguas sensibles.
- SBR and SBBR ofrecen sistemas altamente flexibles y eficientes para lograr una eliminación rigurosa de DBO, SST y especialmente de nutrientes (nitrógeno y fósforo) a través de sus operaciones por lotes programables. SBBR añade robustez y mayor capacidad debido a la biopelícula.
- MBBR sobresale en eficiencia volumétrica para la eliminación de DBO y nitrógeno y es muy robusto, pero aún requiere un clarificador convencional para la separación de TSS, similar al ASP.
- ASP sigue teniendo un desempeño sólido para la eliminación básica de DBO/SST a gran escala, pero puede requerir configuraciones más especializadas y huellas más grandes para la eliminación avanzada de nutrientes.
Análisis de Costos (CAPEX, OPEX)
El costo es un factor crítico, que abarca tanto el gasto de capital (CAPEX) para la configuración inicial como el gasto operativo (OPEX) para el funcionamiento y mantenimiento continuos.
| Tecnología | CAPEX (Relativo) | OPEX (relativo) | Factores clave de costos |
| ASP | moderado | moderado-High | Obra civil (grandes tanques), energía de aireación, disposición de lodos. |
| SBR | moderado-High | moderado | Automatización/controles, energía de aireación, eliminación de lodos. |
| MBBR | moderado-High | moderado | Medios portadores, energía de aireación, obra civil (tanques más pequeños) |
| MBR | Alto | Alto | Membranas (inicial y de reemplazo), energía de aireación (bio y desengrasado), productos químicos de limpieza, bombeo |
| SBBR | Alto | moderado-High | Medios portadores, automatización/controles, energía de aireación, eliminación de lodos. |
Resumen de costos:
- MBR normalmente tiene el CAPEX y OPEX más altos debido al costo de las membranas, su reemplazo, la energía para la aireación (tanto biológica como de limpieza de membranas) y limpieza química. Sin embargo, la mayor calidad del efluente y la menor huella pueden justificar este costo en escenarios específicos.
- ASP a menudo tiene un menor CAPEX para sistemas básicos, pero su OPEX puede ser significativo debido al alto consumo de energía para la aireación y a los importantes costes de gestión de lodos.
- SBR tiene un CAPEX moderado a alto debido a la necesidad de controles sofisticados y volúmenes de tanque potencialmente mayores que un sistema continuo, pero su OPEX puede ser moderado, especialmente si se optimiza la eliminación de nutrientes.
- MBBR tiene un CAPEX moderado a alto debido al costo de los transportistas, pero su OPEX es generalmente moderado y no se beneficia de ningún bombeo RAS.
- SBBR tendrá un mayor CAPEX que un SBR puro debido a los transportadores, y su OPEX será similar al de SBR o MBBR, dependiendo del grado de aireación y desperdicio de lodos.
Comparación de huellas
Las necesidades de superficie terrestre suelen ser una limitación importante, especialmente en zonas urbanas o densamente pobladas.
| Tecnología | Huella relativa | Razones principales del tamaño |
| ASP | muy grande | Grandes tanques de aireación, importantes clarificadores secundarios, procesamiento de lodos |
| SBR | moderado-Large | Tanque único, pero necesita volumen para los ciclos de llenado/extracción y asentamiento |
| MBBR | Pequeño-Moderado | Alto biomass concentration on carriers, but still needs a clarifier |
| MBR | muy pequeño | Alto MLSS, no clarifier needed, compact membrane modules |
| SBBR | Pequeño-Moderado | Combina la compacidad del SBR con la alta carga volumétrica del MBBR; no hay clarificador para lodos suspendidos, pero el tamaño del tanque es aún mayor que el MBR para un flujo determinado. |
Resumen de la huella:
- MBR es el ganador indiscutible en términos de huella más pequeña , lo que lo hace ideal para áreas urbanas o modernizaciones donde el espacio es limitado.
- MBBR también ofrece una significativa huella reducida en comparación con ASP, pero aún requiere una aclaración posterior.
- SBR and SBBR Son generalmente más compactos que los ASP, ya que integran múltiples procesos en un solo tanque. El SBBR ofrece potencialmente una huella más pequeña que un SBR puro debido a la mayor eficiencia volumétrica de la biopelícula.
- ASP requiere el huella más grande debido a sus múltiples, grandes y continuos tanques en funcionamiento.
Complejidad operativa
La facilidad de operación, el nivel de automatización y la habilidad requerida del operador son consideraciones importantes.
| Tecnología | Complejidad operativa | Aspectos clave de la complejidad |
| ASP | moderado | Manejo de lodos (bulking, espumación), control de aireación, manejo de sólidos. Relativamente estable una vez optimizado. |
| SBR | moderado-High | Automatización y control sofisticados de ciclos, tiempos de fases, eliminación de nutrientes. Sensible a fallos del sistema de control. |
| MBBR | moderado | Optimización de la aireación para el movimiento de portadores, retención de medios, gestión post-clarificación. Menos sensible a los trastornos de la biomasa. |
| MBR | Alto | Control de incrustaciones de membranas, protocolos de limpieza (química/física), pruebas de integridad, gestión de energía para aireación/bombeo. |
| SBBR | Alto | Combina la complejidad del control de SBR con la gestión y aireación del transportador MBBR para crecimiento suspendido y adjunto. |
Resumen de complejidad operativa:
- MBR es generalmente el más complejo operativamente debido a la necesidad de una gestión diligente de la membrana, limpieza y control de la integridad.
- SBR and SBBR requerir Altos niveles de automatización y operadores cualificados. para gestionar el tiempo preciso de sus ciclos de lotes y optimizar la eliminación de nutrientes.
- MBBR es generalmente moderadamente complejo , que requiere atención a la retención del portador y la clarificación posterior, pero es menos propenso a alteraciones de la biomasa que el ASP.
- ASP , aunque aparentemente simple, todavía requiere complejidad operativa moderada para gestionar la sedimentabilidad de los lodos y mantener las condiciones óptimas para la actividad biológica.
Aplicaciones y estudios de casos
Comprender las ventajas y desventajas teóricas de cada tecnología de tratamiento de aguas residuales es esencial, pero igualmente importante es ver cómo funcionan en escenarios del mundo real. Esta sección explora aplicaciones típicas de MBBR, MBR, SBR, ASP y SBBR, destacando su idoneidad para diferentes desafíos con estudios de casos ilustrativos.
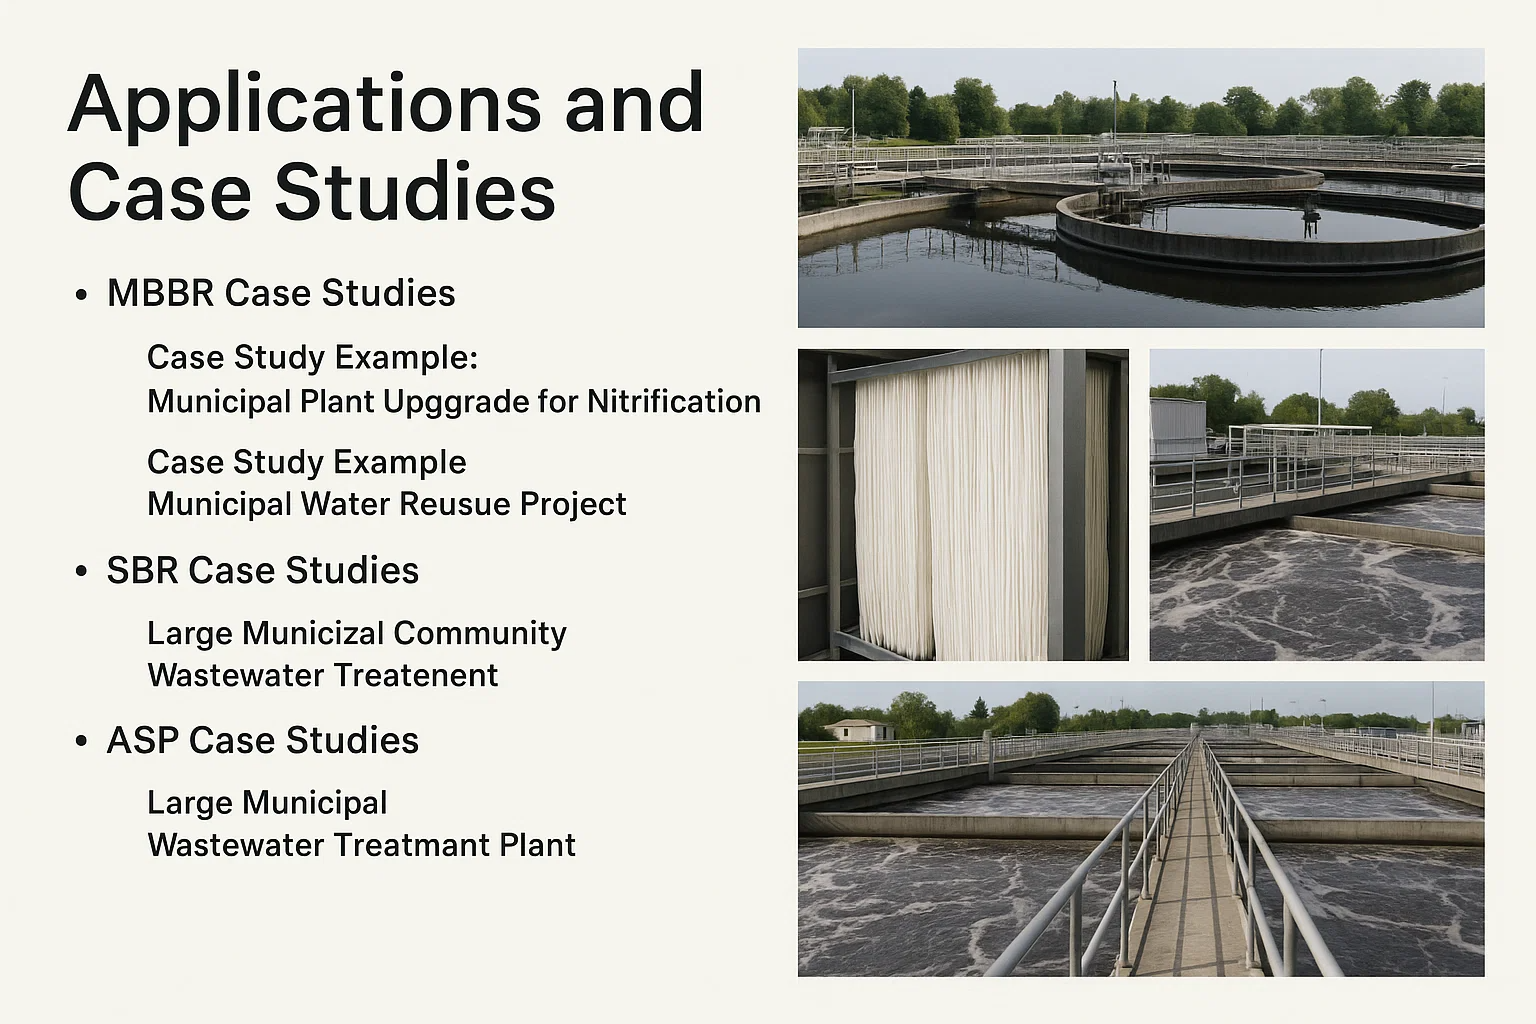
Estudios de caso de MBBR
Aplicaciones: MBBR se adopta ampliamente para el tratamiento de aguas residuales tanto municipales como industriales, particularmente cuando las plantas existentes necesitan mejoras, se deben gestionar cargas más altas o se requiere una solución compacta para la eliminación de nitrógeno. Su robustez lo hace adecuado para el tratamiento de aguas residuales orgánicas de alta resistencia.
Ejemplo de estudio de caso: Actualización de planta municipal para nitrificación
- Desafío: Una planta de tratamiento de aguas residuales municipal de tamaño mediano enfrentaba límites de efluentes más estrictos para el nitrógeno amoniacal, y su sistema de lodos activados convencional tenía dificultades para cumplirlos consistentemente, especialmente durante los meses más fríos. La planta también tenía un espacio limitado para su ampliación.
- Solución: La planta decidió implementar una etapa MBBR como paso de pretratamiento para la nitrificación. Los estanques de aireación existentes se modernizaron agregando portadores MBBR y manteniendo una aireación adecuada.
- Resultado: La actualización de MBBR mejoró significativamente las tasas de nitrificación, lo que permitió a la planta cumplir consistentemente con los nuevos límites de descarga de amoníaco. La naturaleza compacta del MBBR permitió la mejora dentro del espacio existente, evitando la costosa construcción civil de nuevos tanques. La biopelícula estable demostró ser resistente a las fluctuaciones de temperatura, lo que garantiza un rendimiento fiable.
Ejemplo de estudio de caso: tratamiento de aguas residuales industriales (procesamiento de alimentos)
- Desafío: Una gran instalación de procesamiento de alimentos generó aguas residuales orgánicas de alta concentración con cargas de DBO fluctuantes, lo que dificultó que su tratamiento anaeróbico existente seguido de un estanque de lodos activados lograra un cumplimiento constante.
- Solución: Se instaló un sistema MBBR aeróbico como paso principal del tratamiento biológico. El MBBR fue diseñado para manejar una alta carga orgánica utilizando un alto porcentaje de llenado de transportadores.
- Resultado: El sistema MBBR estabilizó eficazmente el proceso de tratamiento, logrando una eliminación de DBO superior al 90 % incluso con un afluente variable. La solidez de la biopelícula manejó las cargas de choque de los cambios de producción, lo que condujo a una calidad constante del efluente y al cumplimiento normativo, al tiempo que requirió una huella más pequeña que un sistema aeróbico convencional comparable.
Estudios de caso de MBR
Aplicaciones: La tecnología MBR se elige cada vez más para proyectos que exigen la más alta calidad de efluentes para la reutilización del agua, descarga en áreas ambientalmente sensibles o donde la disponibilidad de tierras está severamente restringida. Es frecuente tanto en escenarios municipales como industriales complejos.
Ejemplo de estudio de caso: Proyecto municipal de reutilización de agua
- Desafío: Una ciudad costera en rápido crecimiento enfrentaba escasez de agua y buscaba maximizar sus recursos hídricos tratando las aguas residuales municipales a un nivel adecuado para riego y usos industriales no potables. El terreno para una gran ampliación de una planta convencional era escaso y caro.
- Solución: Se construyó una planta MBR. El sistema reemplazó a los clarificadores secundarios y filtros terciarios convencionales, produciendo un permeado de alta calidad que podría tratarse posteriormente mediante ósmosis inversa para aplicaciones de reutilización específicas.
- Resultado: El sistema MBR entregó efluentes con TSS y turbidez extremadamente bajos, prácticamente libres de bacterias, superando los requisitos para las aplicaciones de reutilización planificadas. La huella de la planta fue significativamente menor que la que habría requerido una planta convencional de capacidad equivalente, ahorrando valiosos terrenos costeros.
Ejemplo de estudio de caso: tratamiento de aguas residuales industriales farmacéuticas
- Desafío: Una empresa farmacéutica necesitaba tratar aguas residuales complejas que contenían diversos compuestos orgánicos para cumplir con los estrictos límites de descarga de un río receptor y explorar el potencial de reciclaje interno del agua.
- Solución: Se eligió un sistema MBR debido a su capacidad para manejar compuestos orgánicos complejos y producir un efluente de alta calidad. El MBR permitió un largo tiempo de retención de lodos (SRT), lo que resulta beneficioso para degradar compuestos lentamente biodegradables.
- Resultado: El sistema MBR logró consistentemente altas eficiencias de eliminación de DQO y otros contaminantes específicos, lo que permitió cumplir con estrictas regulaciones de descarga. El permeado de alta calidad también abrió posibilidades para el reciclaje de agua dentro de la instalación, reduciendo el consumo de agua dulce.
Estudios de caso de SBR
Aplicaciones: Los SBR son muy versátiles, adecuados para municipios pequeños y medianos, sistemas de tratamiento descentralizados y aplicaciones industriales con flujos y cargas fluctuantes, particularmente donde la eliminación avanzada de nutrientes es una prioridad.
Ejemplo de estudio de caso: Tratamiento comunitario descentralizado de aguas residuales
- Desafío: Un nuevo desarrollo residencial, ubicado lejos de una planta de tratamiento municipal central, requería una solución de tratamiento de aguas residuales independiente que pudiera cumplir con estrictos límites de descarga de nutrientes y operar con diferentes tasas de ocupación.
- Solución: Se implementó un sistema SBR de dos tanques. La naturaleza programable del SBR permitió la optimización de las fases anaeróbica, anóxica y aeróbica para lograr nitrificación y desnitrificación simultáneas, así como la eliminación biológica de fósforo.
- Resultado: El sistema SBR produjo consistentemente un efluente de alta calidad con bajos niveles de DBO, SST, nitrógeno y fósforo, adecuado para descargar a un arroyo local. La flexibilidad operativa permitió que el sistema se adaptara eficientemente a los flujos fluctuantes característicos de las comunidades residenciales, minimizando el consumo de energía durante los períodos de bajo flujo.
Ejemplo de estudio de caso: tratamiento de aguas residuales de la industria láctea
- Desafío: Una planta procesadora de lácteos experimentó variaciones significativas en el flujo de aguas residuales y la concentración orgánica a lo largo del día y la semana, lo que dificultó el funcionamiento estable de un sistema de flujo continuo. Había altas cargas orgánicas y de nitrógeno.
- Solución: Se instaló un sistema SBR. La operación por lotes maneja inherentemente flujos variables y la capacidad de controlar las fases de reacción permitió una descomposición efectiva de los compuestos orgánicos lácteos y una eliminación eficiente del nitrógeno.
- Resultado: La SBR gestionó con éxito las cargas fluctuantes y trató sistemáticamente las aguas residuales de la lechería para cumplir con los permisos de descarga. La ecualización incorporada en la fase de llenado y las fases controladas de reacción/asentamiento aseguraron un rendimiento confiable incluso durante los momentos pico de producción.
Estudios de caso de ASP
Aplicaciones: El proceso de lodos activados sigue siendo el caballo de batalla para el tratamiento de aguas residuales municipales a gran escala a nivel mundial. También se aplica en entornos industriales donde las aguas residuales son altamente biodegradables y hay grandes extensiones de terreno disponibles.
Ejemplo de estudio de caso: gran planta municipal de tratamiento de aguas residuales
- Desafío: Una importante área metropolitana requería un tratamiento continuo y de gran volumen de aguas residuales domésticas y comerciales para cumplir con los límites de descarga estándar de DBO y SST.
- Solución: Se diseñó una Planta de Lodos Activados convencional, con múltiples balsas de aireación de gran tamaño y clarificadores secundarios funcionando en paralelo.
- Resultado: El ASP trató con éxito millones de galones por día, logrando de manera confiable más del 90 % de eliminación de DBO y SST. Su diseño robusto permitió manejar grandes flujos entrantes y proporcionó una solución rentable para una capacidad muy grande. Optimización continua centrada en la eficiencia de la aireación y la gestión de lodos.
Ejemplo de estudio de caso: Tratamiento de efluentes de fábricas de pulpa y papel
- Desafío: Una fábrica de celulosa y papel generó un gran volumen de aguas residuales biodegradables con alto contenido orgánico. La principal preocupación era la reducción efectiva de la DBO antes del alta.
- Solución: Se implementó un Proceso de Lodos Activados de aireación extendida. El largo tiempo de retención hidráulica proporcionado por el diseño de aireación extendida permitió una degradación completa de los compuestos orgánicos complejos presentes en el efluente del molino.
- Resultado: El ASP redujo efectivamente las concentraciones de DBO y SST a niveles compatibles. Si bien requería un espacio sustancial, la confiabilidad comprobada y la complejidad operativa relativamente baja para esta aplicación industrial específica lo convirtieron en una opción adecuada.
Estudios de caso de SBBR
Aplicaciones: Los SBBR están surgiendo para situaciones que exigen lo mejor de ambos mundos: la flexibilidad y la eliminación de nutrientes de los SBR combinadas con la robustez y la mayor eficiencia volumétrica de los sistemas de biopelículas. Son particularmente valiosos para desechos industriales variables o de alta resistencia y soluciones municipales compactas que requieren un tratamiento avanzado.
Ejemplo de estudio de caso: tratamiento de lixiviados en vertederos
- Desafío: El tratamiento de los lixiviados de los vertederos es notoriamente difícil debido a su composición altamente variable, altas concentraciones de amoníaco y presencia de compuestos orgánicos recalcitrantes.
- Solución: Se diseñó un sistema SBBR. La operación por lotes del SBR proporcionó la flexibilidad para adaptarse a las diferentes características del lixiviado, mientras que los portadores del MBBR ofrecieron una biopelícula estable para una nitrificación/desnitrificación consistente y una mejor descomposición de compuestos orgánicos difíciles.
- Resultado: El SBBR demostró un rendimiento superior en la eliminación de altas concentraciones de nitrógeno amoniacal y la reducción de DQO, incluso con afluentes fluctuantes. La biopelícula resistente resistió los compuestos inhibidores que a menudo se encuentran en los lixiviados, lo que llevó a un tratamiento más estable y confiable en comparación con los sistemas de crecimiento puramente suspendidos.
Ejemplo de estudio de caso: Actualización de un SBR industrial para aumentar su capacidad y robustez
- Desafío: Un sistema SBR existente en una planta de fabricación de productos químicos tenía dificultades para satisfacer las mayores demandas de capacidad y mantener una calidad constante del efluente durante el pico de producción debido al aumento de la carga orgánica.
- Solución: Se agregaron transportadores MBBR a los tanques SBR existentes, convirtiéndolos efectivamente en SBBR. No se necesitaron tanques nuevos.
- Resultado: La adición de transportadores aumentó significativamente la capacidad de tratamiento volumétrico de los tanques existentes, lo que permitió a la planta manejar el aumento de carga sin expandir su huella. El sistema híbrido también mostró una mayor resistencia a las cargas de impacto, lo que generó un rendimiento más consistente y una reducción de las perturbaciones operativas.


 English
 عربى
 Español


 +86-15267462807