


 English
 عربى
 Español


×
Palabras clave
Obtener la contraseña
Introduzca la contraseña para descargar el contenido relevante.
Presentación
 +86-15267462807
En una era definida por una creciente escasez de agua, crecientes demyas demográficas y regulaciones ambientales más estrictas, la búsqueda de soluciones avanzadas de tratamiento de aguas residuales nunca ha sido más crítica. Los métodos tradicionales, si bien son efectivos hasta cierto punto, a menudo tienen dificultades para satisfacer las demandas modernas de efluentes de alta calidad y gestión eficiente de los recursos. Esta necesidad apremiante ha allanado el camino para tecnologías innovadoras, entre las que se encuentra la Membrana de biorreactor de membrana (MBR) destaca como una solución transformadora.
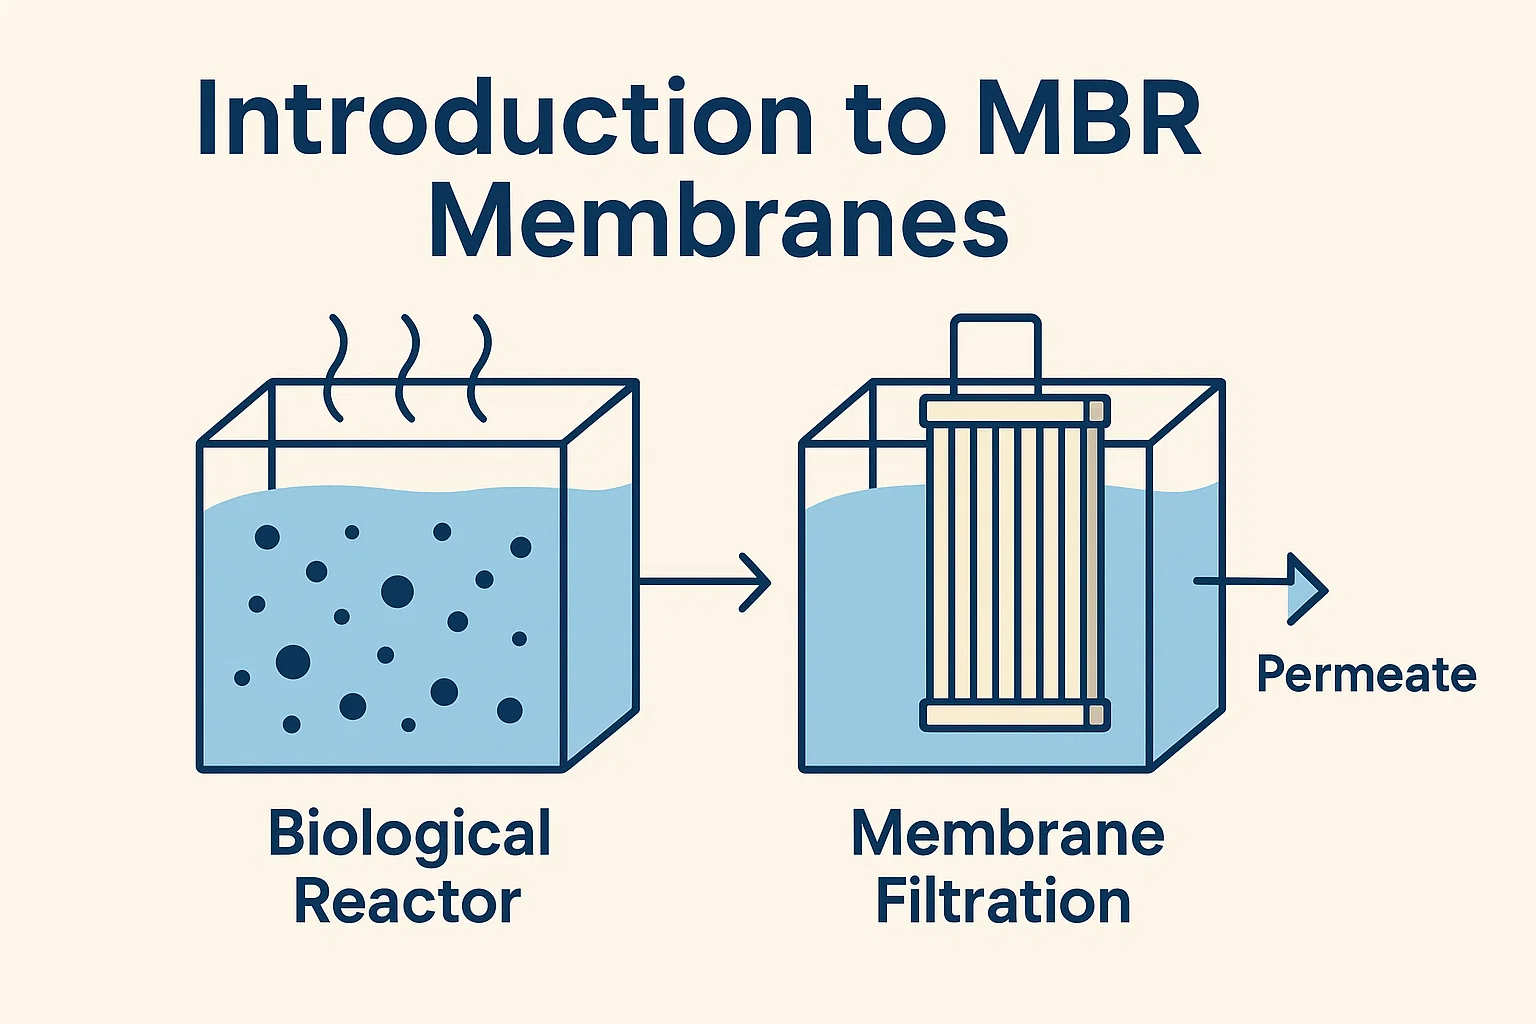
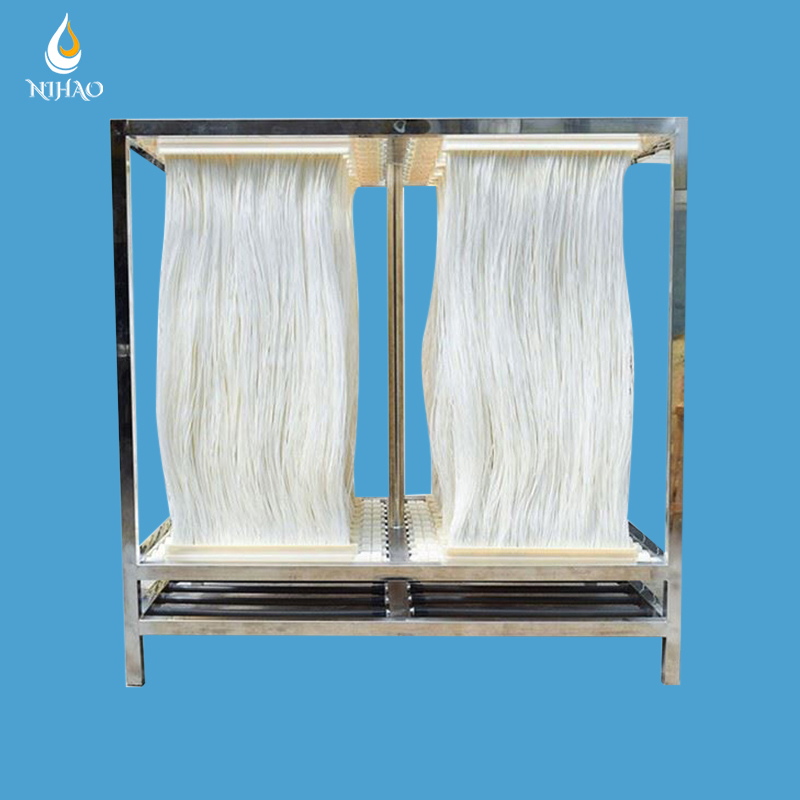
En esencia, un sistema de biorreactor de membrana (MBR) representa una fusión sofisticada de dos procesos establecidos: tratamiento biológico and filtración de membrana .
Definición y principios básicos: En un MBR, una membrana permeable se integra directamente en o inmediatamente después de un reactor biológico (normalmente un sistema de lodos activados). El componente biológico es responsable de descomponer los contaminantes orgánicos y los nutrientes en las aguas residuales, de forma muy similar a un proceso de lodos activados convencional. Sin embargo, en lugar de depender de la sedimentación por gravedad para separar el agua tratada de la biomasa, el MBR emplea una barrera física (la membrana) para realizar esta separación crucial. Esta membrana actúa como una barrera absoluta contra los sólidos en suspensión, las bacterias e incluso algunos virus, lo que garantiza un permeado notablemente claro y de alta calidad.
Cómo los MBR combinan la filtración por membrana y el tratamiento biológico: La sinergia entre estas dos tecnologías es lo que le da al MBR sus distintas ventajas. El proceso biológico crea una concentración de sólidos suspendidos en licor mixto (MLSS) significativamente mayor que la de los sistemas convencionales, lo que conduce a una unidad de degradación biológica más compacta y eficiente. Luego, la membrana retiene eficazmente esta alta concentración de biomasa dentro del reactor, eliminando la necesidad de un clarificador secundario y, a menudo, un paso de filtración terciaria. Esta separación directa da como resultado una calidad superior del efluente, lo que permite la descarga directa o un pulido adicional para diversas aplicaciones de reutilización.
El recorrido de la tecnología MBR desde un concepto incipiente hasta una solución ampliamente adoptada refleja décadas de innovación tanto en ciencia de materiales como en ingeniería de procesos.
Primeros desarrollos en tecnología de membranas: Las raíces de la tecnología MBR se remontan a mediados del siglo XX, con la investigación inicial de membranas sintéticas para diversos procesos de separación. Las primeras aplicaciones de membranas en el tratamiento de agua, principalmente para microfiltración y ultrafiltración, sentaron las bases para su integración con los sistemas biológicos. Sin embargo, los desafíos iniciales, particularmente la contaminación de las membranas y los altos costos, limitaron su adopción generalizada.
Hitos clave en el desarrollo de MBR: A finales de la década de 1960 se produjeron los primeros diseños conceptuales de MBR. En la década de 1980 se produjo un avance significativo con el desarrollo de membranas poliméricas robustas, de alto flujo y más rentables, particularmente configuraciones de fibra hueca y láminas planas. La transición de módulos de membrana externos (laterales) a configuraciones sumergidas más compactas y con mayor eficiencia energética en la década de 1990 marcó otro momento crucial, mejorando enormemente la viabilidad económica y la simplicidad operativa de los sistemas MBR. Los avances continuos en materiales de membranas, diseños de módulos y estrategias operativas han superado constantemente los límites del rendimiento de MBR.
Tendencias actuales y perspectivas futuras: Hoy en día, la tecnología MBR es una solución madura y probada para una amplia gama de desafíos de tratamiento de aguas residuales a nivel mundial. Las tendencias actuales se centran en mejorar la resistencia a la contaminación de las membranas a través de nuevos materiales y modificaciones de la superficie, mejorar la eficiencia energética (especialmente la aireación) e integrar los MBR con otros procesos de tratamiento avanzados para una calidad del agua y una recuperación de recursos aún mayores. El futuro de las RBM está preparado para un crecimiento continuo, desempeñando un papel cada vez más vital en la gestión sostenible del agua, la reutilización del agua y la creación de ciclos hídricos urbanos resilientes.
La eficacia y las características operativas de un sistema MBR están profundamente influenciadas por el tipo de membrana empleada. Las membranas se clasifican principalmente por su composición material y su configuración física dentro del biorreactor.
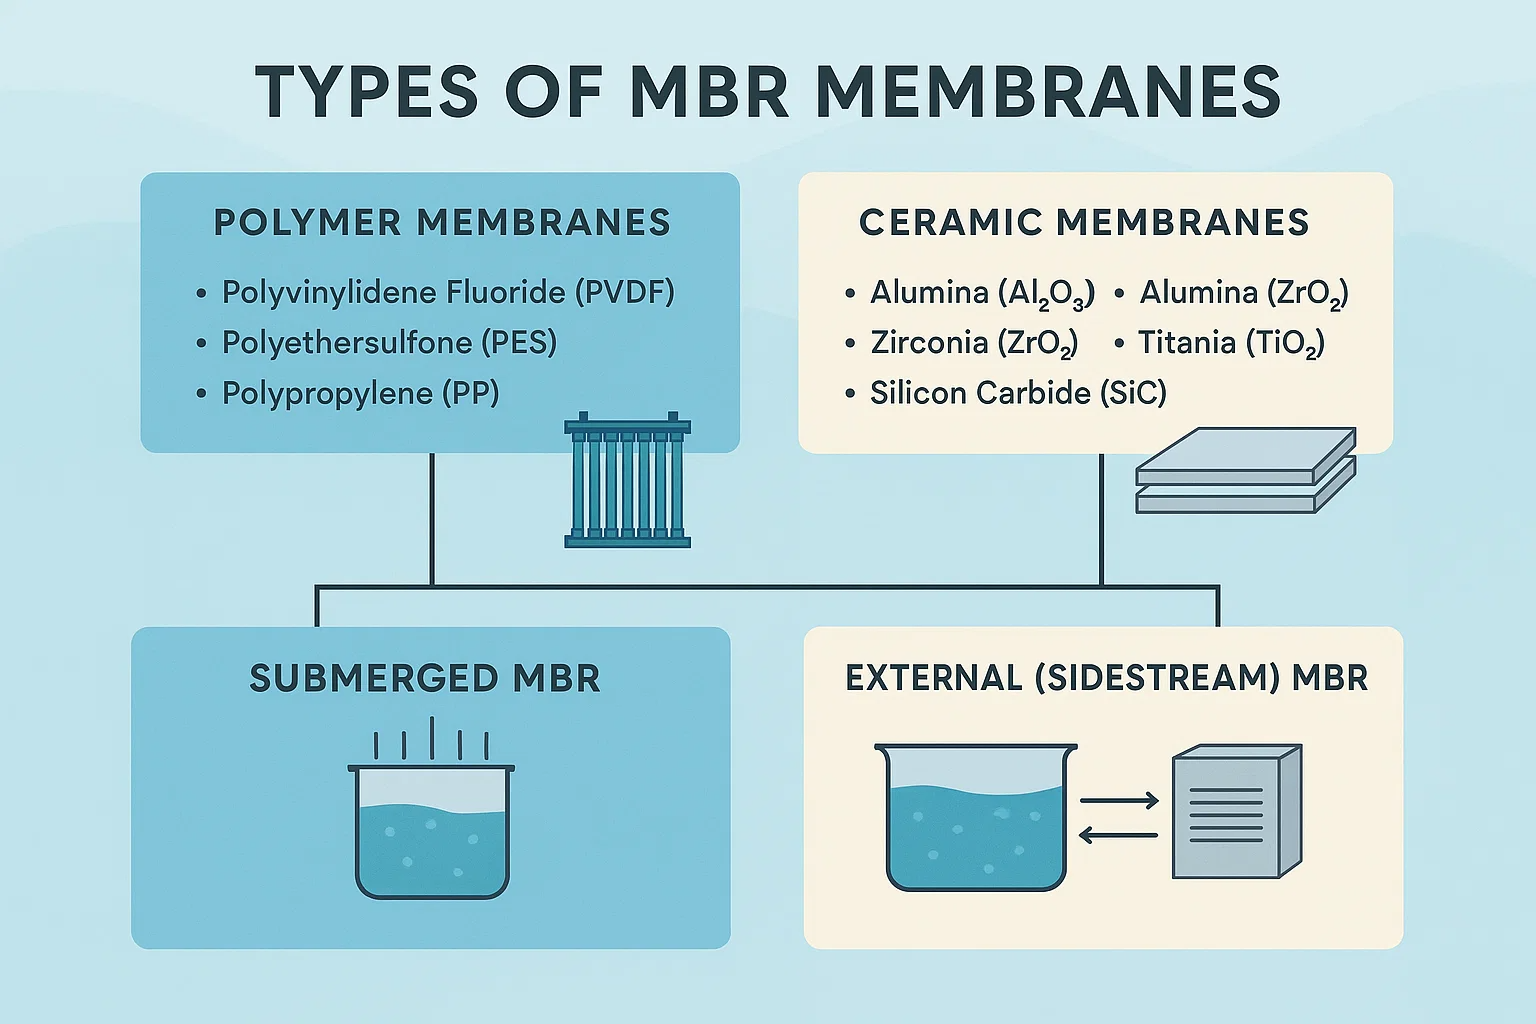
Las membranas poliméricas dominan el mercado de MBR debido a su versatilidad, rentabilidad y procesos de fabricación establecidos.
Materiales más comunes (p. ej., PES, PVDF):
Fluoruro de polivinilideno (PVDF): Este es uno de los materiales más utilizados para las membranas MBR. Las membranas de PVDF son reconocidas por su excelente resistencia química, particularmente a oxidantes fuertes (como el cloro, que se usa a menudo para la limpieza) y ácidos/bases, lo que las hace muy duraderas en diversas condiciones de aguas residuales. También exhiben buena resistencia mecánica y estabilidad térmica.
Polietersulfona (PES) / Polisulfona (PSU): Estos polímeros también son opciones comunes, valorados por sus buenas propiedades mecánicas, altas tasas de flujo y tolerancia al pH relativamente amplia. Las membranas de PES se utilizan a menudo en aplicaciones donde son fundamentales un alto rendimiento y una buena resistencia a la suciedad, aunque pueden tener una resistencia química ligeramente menor a los oxidantes fuertes en comparación con el PVDF.
Polipropileno (PP) y Polietileno (PE): Estos materiales son menos comunes en el mercado primario de MBR, pero se utilizan para determinadas aplicaciones y ofrecen buena resistencia química y mecánica, especialmente en rangos de microfiltración.
Ventajas y desventajas:
Ventajas:
Rentable: Costoos de fabricación generalmente más bajos en comparación con las membranas cerámicas.
Flexibilidad en Diseño: Se puede fabricar fácilmente en varias geometrías (fibra hueca, lámina plana) y tamaños de módulo.
Buena resistencia química: Muchas membranas poliméricas están diseñadas para resistir los productos químicos de limpieza comunes utilizados en el tratamiento de aguas residuales.
Fabricación establecida: Las tecnologías de producción maduras garantizan una calidad y disponibilidad constantes.
Desventajas:
Susceptibilidad a las incrustaciones: Si bien se han logrado avances, las membranas poliméricas todavía son propensas a sufrir incrustaciones orgánicas y biológicas, lo que requiere una limpieza regular.
Limitaciones de temperatura: Normalmente funcionan a temperaturas más bajas en comparación con las membranas cerámicas, lo que limita su uso en flujos industriales de alta temperatura.
Fragilidad mecánica: Puede ser susceptible a daños físicos si no se maneja y opera correctamente, aunque los diseños modernos son robustos.
Las membranas cerámicas representan una alternativa robusta a sus contrapartes poliméricas, particularmente adecuadas para corrientes de aguas residuales desafiantes.
Composición y propiedades del material: Las membranas cerámicas suelen estar hechas de materiales inorgánicos como alúmina (Al2O3), circonio (ZrO2), titania (TiO2) o carburo de silicio (SiC). Estos materiales se sinterizan a altas temperaturas para formar una estructura porosa. Sus propiedades clave incluyen dureza excepcional, inercia química y estabilidad térmica.
Ventajas en Aplicaciones Específicas (p. ej., altas temperaturas, productos químicos agresivos):
Resistencia química extrema: Altamente resistentes a ácidos fuertes, bases y oxidantes agresivos, lo que los hace ideales para aguas residuales industriales altamente corrosivas.
Alta estabilidad térmica: Puede funcionar eficazmente a temperaturas mucho más altas que las membranas poliméricas (a menudo más de 100 °C), adecuadas para efluentes industriales calientes.
Resistencia mecánica superior: Extremadamente duradero y resistente a la abrasión, menos propenso a sufrir daños físicos.
Vida útil más larga: Debido a su naturaleza robusta, las membranas cerámicas suelen tener una vida útil más larga.
Resistencia a las incrustaciones (relativa): Si bien no son inmunes a la contaminación, su naturaleza hidrófila y su capacidad para resistir una limpieza química fuerte pueden hacerlos más resistentes en ciertos entornos con mucha contaminación.
Desventajas:
Mayor costo de capital: Significativamente más caras de fabricar que las membranas poliméricas, lo que lleva a una mayor inversión inicial.
Naturaleza frágil: Si bien son fuertes, también son frágiles y pueden fracturarse ante un impacto o un choque térmico rápido.
Geometrías limitadas: Disponible principalmente en configuraciones tubulares o multicanal, lo que puede generar espacios más grandes en comparación con los módulos poliméricos compactos.
Más allá del material, la disposición física de las membranas dentro del sistema MBR dicta su modo operativo y su idoneidad para diferentes aplicaciones.
Descripción de la configuración: En un sistema MBR sumergido, los módulos de membrana (normalmente fibra hueca o lámina plana) se sumergen directamente en el licor mezclado del tanque de lodos activados. El permeado se aspira a través de las membranas aplicando un ligero vacío (succión) desde el lado del permeado. Por lo general, se rocía aire desde debajo de los módulos de membrana para proporcionar limpieza y reducir la contaminación.
Ventajas y desventajas:
Ventajas:
Menor Consumo de Energía (Bombeo): Opera bajo baja presión transmembrana (TMP), lo que requiere menos energía para la succión del permeado en comparación con los sistemas externos.
Huella más pequeña: La integración de las membranas dentro del tanque biológico ahorra espacio al eliminar la necesidad de clarificadores y estaciones de bombeo separados entre las unidades biológicas y de membrana.
Facilidad de operación y mantenimiento: Relativamente sencillo de operar y el mantenimiento (como la limpieza) a menudo se puede realizar in situ .
Control eficaz de incrustaciones: La aireación continua proporciona un lavado eficaz de la superficie de la membrana, lo que ayuda a mitigar la contaminación.
Desventajas:
Flujo inferior: Generalmente funciona a tasas de flujo promedio más bajas para minimizar la contaminación en comparación con los sistemas externos.
Requiere un gran volumen de tanque: Los módulos de membrana ocupan espacio dentro del biorreactor, lo que requiere un volumen total de tanque mayor para una capacidad determinada en comparación con el lodo activado convencional.
Susceptibilidad al daño: Las membranas están expuestas directamente al licor mezclado, lo que aumenta el riesgo de daños por desechos grandes si el tratamiento previo es insuficiente.
Aplicaciones donde se prefieren los MBR sumergidos: MBR sumergidos are the most common configuration for municipal wastewater treatment, small-to-medium industrial facilities, and applications where space is a premium and energy efficiency is a key consideration. They are particularly well-suited for high-quality effluent production and water reuse projects.
Descripción de la configuración: En un sistema MBR externo o lateral, los módulos de membrana están ubicados fuera del reactor biológico principal. El licor mezclado se bombea continuamente desde el biorreactor a través de un circuito de alta presión hasta los módulos de membrana, donde se separa el permeado. Luego, el licor mixto concentrado se devuelve al biorreactor.
Ventajas y desventajas:
Ventajas:
Mayor flujo: Puede operar a presiones transmembrana más altas y, por lo tanto, tasas de flujo más altas debido a la capacidad de bombear a velocidades más altas a través de la superficie de la membrana.
Reemplazo/mantenimiento de módulos más sencillo: Las membranas son más accesibles para su inspección, limpieza in situ (CIP) y reemplazo sin interrumpir el proceso biológico.
Mejor control sobre las condiciones operativas: El bombeo permite un control preciso de la velocidad del flujo cruzado, lo que ayuda a controlar la contaminación.
Menos espacio en el biorreactor: El tanque biológico no tiene módulos de membrana, lo que potencialmente permite un uso más eficiente del volumen del biorreactor para la actividad biológica.
Desventajas:
Mayor Consumo de Energía (Bombeo): Requiere una energía significativa para bombear el licor mezclado a alta velocidad a través de los módulos de membrana.
Huella más grande: Generalmente requiere una huella total mayor debido a la ubicación separada del patín de membrana y la infraestructura de bombeo asociada.
Mayor costo de capital: Disposiciones más complejas de tuberías y bombeo pueden generar una mayor inversión inicial.
Mayor potencial de contaminación: Si la velocidad del flujo cruzado no se optimiza, la contaminación aún puede ser un problema importante.
Aplicaciones donde se prefieren los MBR externos: Los MBR externos a menudo se eligen para grandes plantas de tratamiento de aguas residuales industriales, aplicaciones con aguas residuales altamente concentradas o difíciles de tratar, o cuando se necesitan geometrías de módulos específicos (como membranas cerámicas tubulares). También se prefieren cuando se prevén procedimientos de limpieza rigurosos que requieran la extracción de módulos.
El proceso MBR es un sistema integrado diseñado para tratar eficientemente las aguas residuales a través de una serie de pasos físicos y biológicos. Si bien la configuración precisa puede variar, las etapas centrales permanecen consistentes, lo que garantiza una eliminación sólida de contaminantes.

Un pretratamiento eficaz es fundamental para el funcionamiento estable y a largo plazo de cualquier sistema MBR. Protege los módulos de membrana aguas abajo contra daños e incrustaciones excesivas, que son fundamentales para mantener el rendimiento y la longevidad del sistema.
Detección y eliminación de arena: La primera línea de defensa, el cribado, consiste en hacer pasar las aguas residuales sin tratar a través de cribas con aberturas progresivamente más finas. Este paso elimina desechos grandes como trapos, plásticos y otros desechos sólidos que podrían obstruir las bombas o dañar físicamente las membranas. Después del cribado, se utilizan sistemas de eliminación de arena (como cámaras de arena) para sedimentar partículas inorgánicas más pesadas como arena, grava y limo, que pueden causar desgaste abrasivo en los equipos y acumularse en los tanques. Para los MBR, un cribado fino (normalmente de 1 a 3 mm, a veces incluso más fino) es esencial para proteger las delicadas membranas.
Ecualización: El afluente de aguas residuales puede fluctuar significativamente en caudal, concentración y temperatura a lo largo del día. Un tanque de compensación sirve como amortiguador, suavizando estas variaciones. Al proporcionar un flujo y una calidad relativamente constantes al tratamiento biológico posterior, la ecualización ayuda a prevenir cargas de choque en la comunidad microbiana y minimiza los cambios repentinos en las condiciones operativas de la membrana, mejorando así la estabilidad y el rendimiento general del sistema.
Este es el corazón del sistema MBR, donde los microorganismos descomponen activamente los contaminantes.
Proceso de Lodos Activados en MBR: A diferencia de los sistemas de lodos activados convencionales que dependen de la gravedad para la separación sólido-líquido, el MBR integra directamente membranas dentro o después del reactor biológico. Esto permite concentraciones significativamente más altas de sólidos suspendidos en licores mixtos (MLSS) dentro del biorreactor, que a menudo oscilan entre 8.000 y 18.000 mg/L, en comparación con 2.000-4.000 mg/L en los sistemas convencionales. Esta mayor concentración de biomasa significa:
Biodegradación mejorada: Hay más microorganismos presentes que consumen materia orgánica (DBO/DQO), lo que lleva a una eliminación de contaminantes más rápida y eficiente.
Huella reducida: La mayor eficiencia del tratamiento permite que volúmenes de reactor más pequeños alcancen la misma capacidad de tratamiento.
Mayor tiempo de retención de lodos (SRT): Las membranas retienen la biomasa, lo que permite un SRT mucho más largo que el tiempo de retención hidráulica (HRT). Una SRT más larga promueve el crecimiento de microorganismos especializados de crecimiento más lento capaces de degradar contaminantes complejos y mejora las características de sedimentación de los lodos (aunque la sedimentación no se utiliza directamente para la separación).
Reducción de la producción de lodos: Operar con SRT más largos generalmente conduce a una menor producción neta de lodos, lo que reduce los costos de eliminación.
Eliminación de Nutrientes (Nitrógeno y Fósforo): Los MBR son muy eficaces en la eliminación de nutrientes y, a menudo, superan a los sistemas convencionales debido a su capacidad para mantener las condiciones ideales para las bacterias nitrificantes y desnitrificantes.
Eliminación de nitrógeno: Se logra mediante una combinación de zonas aeróbicas y anóxicas (o anóxicas/anaeróbicas). En las zonas aeróbicas, el amoníaco se convierte en nitrito y luego en nitrato (nitrificación). En zonas anóxicas, en ausencia de oxígeno y con una fuente de carbono disponible, el nitrato se convierte en nitrógeno gaseoso (desnitrificación), que luego se libera a la atmósfera. El alto MLSS y el control preciso sobre el oxígeno disuelto facilitan una nitrificación y desnitrificación eficientes.
Eliminación de fósforo: La eliminación biológica de fósforo (BPR) se puede lograr incorporando una zona anaeróbica donde los organismos acumuladores de fósforo (PAO) absorben fósforo soluble en condiciones anaeróbicas y luego lo liberan en condiciones aeróbicas, absorbiendo una cantidad aún mayor de fósforo. La eliminación química de fósforo (por ejemplo, dosificación con sales metálicas) también se puede integrar fácilmente, a menudo directamente en el tanque MBR o como paso posterior al tratamiento, y las membranas garantizan la eliminación completa del fósforo precipitado químicamente.
Este es el paso de separación física que distingue al MBR del tratamiento biológico convencional.
Descripción general del proceso de separación: El licor mixto tratado biológicamente se pone en contacto con la superficie de la membrana. Una fuerza impulsora, típicamente una ligera succión (para MBR sumergidos) o presión (para MBR externos), atrae el agua limpia (permeado) a través de los poros microscópicos de la membrana. Los sólidos en suspensión, bacterias, virus y compuestos orgánicos de alto peso molecular quedan físicamente retenidos en la superficie de la membrana o dentro de sus poros. Esta barrera física garantiza un efluente prácticamente libre de sólidos suspendidos y con un contenido muy reducido de patógenos.
Flujo y presión transmembrana (TMP):
Flujo: Se refiere al volumen de permeado producido por unidad de área de membrana por unidad de tiempo (por ejemplo, L/m²/h o LMH). Es una medida de la productividad de la membrana. Un flujo más alto significa más agua tratada con menos área de membrana.
Presión Transmembrana (TMP): Esta es la diferencia de presión a través de la membrana que impulsa el proceso de filtración. Es la fuerza necesaria para hacer pasar agua a través de la membrana.
Relación: A medida que avanza la filtración, el material se acumula en la superficie de la membrana y dentro de sus poros, lo que aumenta la resistencia al flujo. Para mantener un flujo constante, la TMP debe aumentar con el tiempo. Por el contrario, si la TMP se mantiene constante, el flujo disminuirá a medida que avanza la contaminación. Monitorear la relación entre el flujo y el TMP es crucial para comprender el rendimiento de la membrana y programar los ciclos de limpieza. La limpieza regular (física y/o química) es esencial para controlar la contaminación y mantener un TMP y un flujo óptimos.
Si bien el efluente de MBR es de una calidad excepcionalmente alta, ciertas aplicaciones pueden requerir un pulido adicional.
Desinfección: Para aplicaciones que requieren un nivel muy alto de eliminación de patógenos, como la reutilización potable directa o la descarga a aguas recreativas sensibles, se puede emplear una desinfección adicional. Los métodos de desinfección comunes incluyen:
Desinfección ultravioleta (UV): Utiliza luz ultravioleta para inactivar los microorganismos restantes dañando su ADN. Es eficaz, no deja residuos y, a menudo, se prefiere para aplicaciones de reutilización.
Cloración/Decloración: Implica agregar compuestos de cloro para matar patógenos, seguido de decloración para eliminar el cloro residual antes de descargarlo o reutilizarlo.
Ozonización: Utiliza gas ozono (un potente oxidante) para la desinfección y eliminación de microcontaminantes.
Pulido: Para aplicaciones altamente especializadas, como agua de procesos industriales o reutilización potable indirecta, pueden ser necesarios pasos de pulido adicionales para eliminar los contaminantes residuales disueltos (por ejemplo, sales, trazas de compuestos orgánicos). Estos pueden incluir:
Ósmosis Inversa (RO): Un proceso de membrana muy fina que elimina las sales disueltas y prácticamente todos los demás contaminantes, produciendo agua ultrapura. El efluente de MBR sirve como un excelente pretratamiento para RO, protegiendo las membranas de RO de la contaminación.
Nanofiltración (NF): Un proceso de membrana más grueso que la OI pero más fino que la ultrafiltración, utilizado para la eliminación selectiva de iones multivalentes y moléculas orgánicas más grandes.
Adsorción de carbón activado: Se utiliza para eliminar trazas de contaminantes orgánicos, olores y colores.
Intercambio iónico: Para la eliminación selectiva de iones específicos.
La naturaleza integrada y las capacidades avanzadas de separación de la tecnología MBR ofrecen una multitud de ventajas sobre los métodos convencionales de tratamiento de aguas residuales, lo que la convierte en una opción convincente para una amplia gama de aplicaciones.
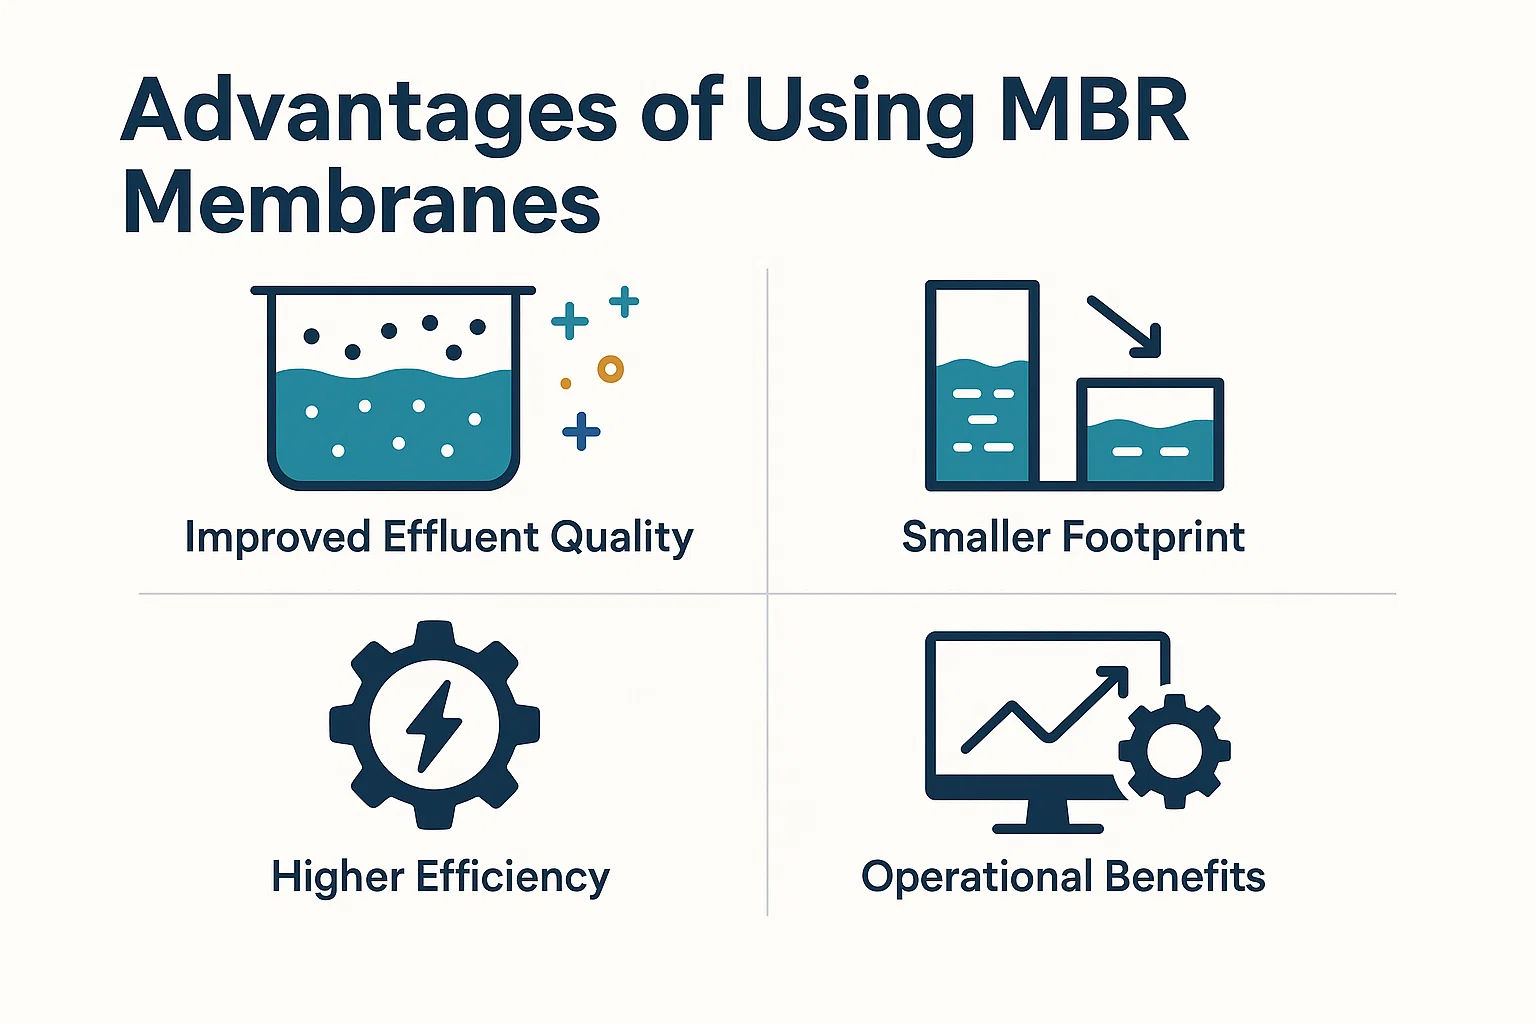
Una de las ventajas más importantes de los sistemas MBR es su capacidad para producir consistentemente un efluente tratado de excepcional calidad.
Eliminación de sólidos suspendidos y patógenos: A diferencia de los sistemas de lodos activados convencionales que dependen de la sedimentación por gravedad, los MBR emplean una barrera de membrana física. Esta barrera retiene eficazmente prácticamente todos los sólidos suspendidos (SST), incluidas bacterias, protozoos e incluso muchos virus. El permeado es cristalino y constantemente tiene una turbidez extremadamente baja. Este alto nivel de filtración garantiza que el agua tratada esté libre de partículas que, de otro modo, podrían provocar una nueva contaminación o alterar los procesos posteriores.
Cumplir con estrictos estándares de descarga: La calidad superior del efluente de los MBR a menudo supera los requisitos de los permisos de descarga estándar. Esto es cada vez más vital en regiones con regulaciones ambientales estrictas, lo que permite que las instalaciones cumplan o superen los límites de demanda bioquímica de oxígeno (DBO), demanda química de oxígeno (DQO), sólidos suspendidos totales (SST), nitrógeno y fósforo. Esta capacidad proporciona cumplimiento ambiental y puede ofrecer una mayor flexibilidad operativa para los puntos de descarga.
El espacio es un bien preciado, especialmente en las zonas urbanas y para las instalaciones industriales. La tecnología MBR ofrece importantes beneficios de ahorro de espacio.
Comparación con plantas de tratamiento de aguas residuales convencionales: Los sistemas MBR pueden lograr la misma, o incluso mejor, capacidad de tratamiento en un área física significativamente más pequeña en comparación con las plantas de lodos activados convencionales. Esto se debe principalmente a dos factores:
Eliminación de Clarificantes Secundarios: Las membranas reemplazan directamente a los grandes clarificadores secundarios que requieren mucha tierra y se utilizan para la separación sólido-líquido en plantas convencionales.
Mayor concentración de biomasa: Los MBR operan con concentraciones mucho más altas de biomasa activa (MLSS) en el biorreactor. Esto significa que se produce más tratamiento biológico en un volumen de tanque más pequeño.
Beneficios de ahorro de espacio: Esta huella reducida es particularmente ventajosa para:
Áreas urbanas: Donde la tierra es cara y escasa.
Modernización de plantas existentes: Permitir mejoras de capacidad dentro de los límites de un sitio existente.
Instalaciones industriales: Cuando la tierra disponible puede ser limitada o necesaria para los procesos de producción básicos.
Los sistemas MBR se caracterizan por su eficiencia de tratamiento mejorada en varios parámetros.
Mayor concentración de biomasa: Como se mencionó, la capacidad de las membranas para retener toda la biomasa dentro del reactor permite concentraciones de MLSS varias veces superiores a las de los sistemas convencionales. Esto lleva a:
Velocidades de reacción más rápidas: Hay más microorganismos presentes para descomponer los contaminantes por unidad de volumen.
Resistencia mejorada a cargas de choque: Una población microbiana más grande y robusta puede manejar mejor los cambios repentinos en la calidad o cantidad del afluente.
Mayor tiempo de retención de lodos (SRT): Las membranas permiten una SRT muy larga, lo que permite el crecimiento de bacterias nitrificantes de crecimiento lento y organismos especializados para la degradación compleja de contaminantes, mejorando la eliminación general de nutrientes y reduciendo la producción de lodos.
Reducción de la producción de lodos: Debido a los largos SRT y la descomposición eficiente de la materia orgánica, la cantidad de exceso de lodo generado por los MBR es generalmente menor que la de los procesos de lodos activados convencionales. Esto se traduce directamente en menores costos de manejo, deshidratación y eliminación de lodos, lo que puede representar un gasto operativo significativo.
Los MBR ofrecen varias ventajas que contribuyen a una operación más fácil y estable.
Operación automatizada: Los sistemas MBR modernos están altamente automatizados, con sistemas de control avanzados que monitorean parámetros clave como la presión transmembrana (TMP), el flujo y el oxígeno disuelto. Esto permite un rendimiento optimizado, ciclos de limpieza automatizados y capacidades de monitoreo remoto.
Intervención reducida del operador: El alto nivel de automatización y la estabilidad inherente del proceso MBR significan que se requiere menos intervención manual diaria por parte de los operadores en comparación con las plantas convencionales. Si bien los operadores capacitados siguen siendo cruciales para la supervisión y el mantenimiento, el sistema maneja muchos ajustes de rutina automáticamente, liberando personal para otras tareas y reduciendo el riesgo de error humano. La eliminación de problemas operativos del clarificador (como el aumento de volumen o la formación de espuma) también simplifica la gestión diaria.
La notable calidad del efluente producido por los sistemas MBR, junto con su diseño compacto y sus beneficios operativos, ha llevado a su adopción generalizada en diversos sectores. Desde el tratamiento de aguas residuales municipales hasta procesos industriales especializados e iniciativas vitales de reutilización del agua, la tecnología MBR está demostrando ser una piedra angular de la gestión moderna del agua.
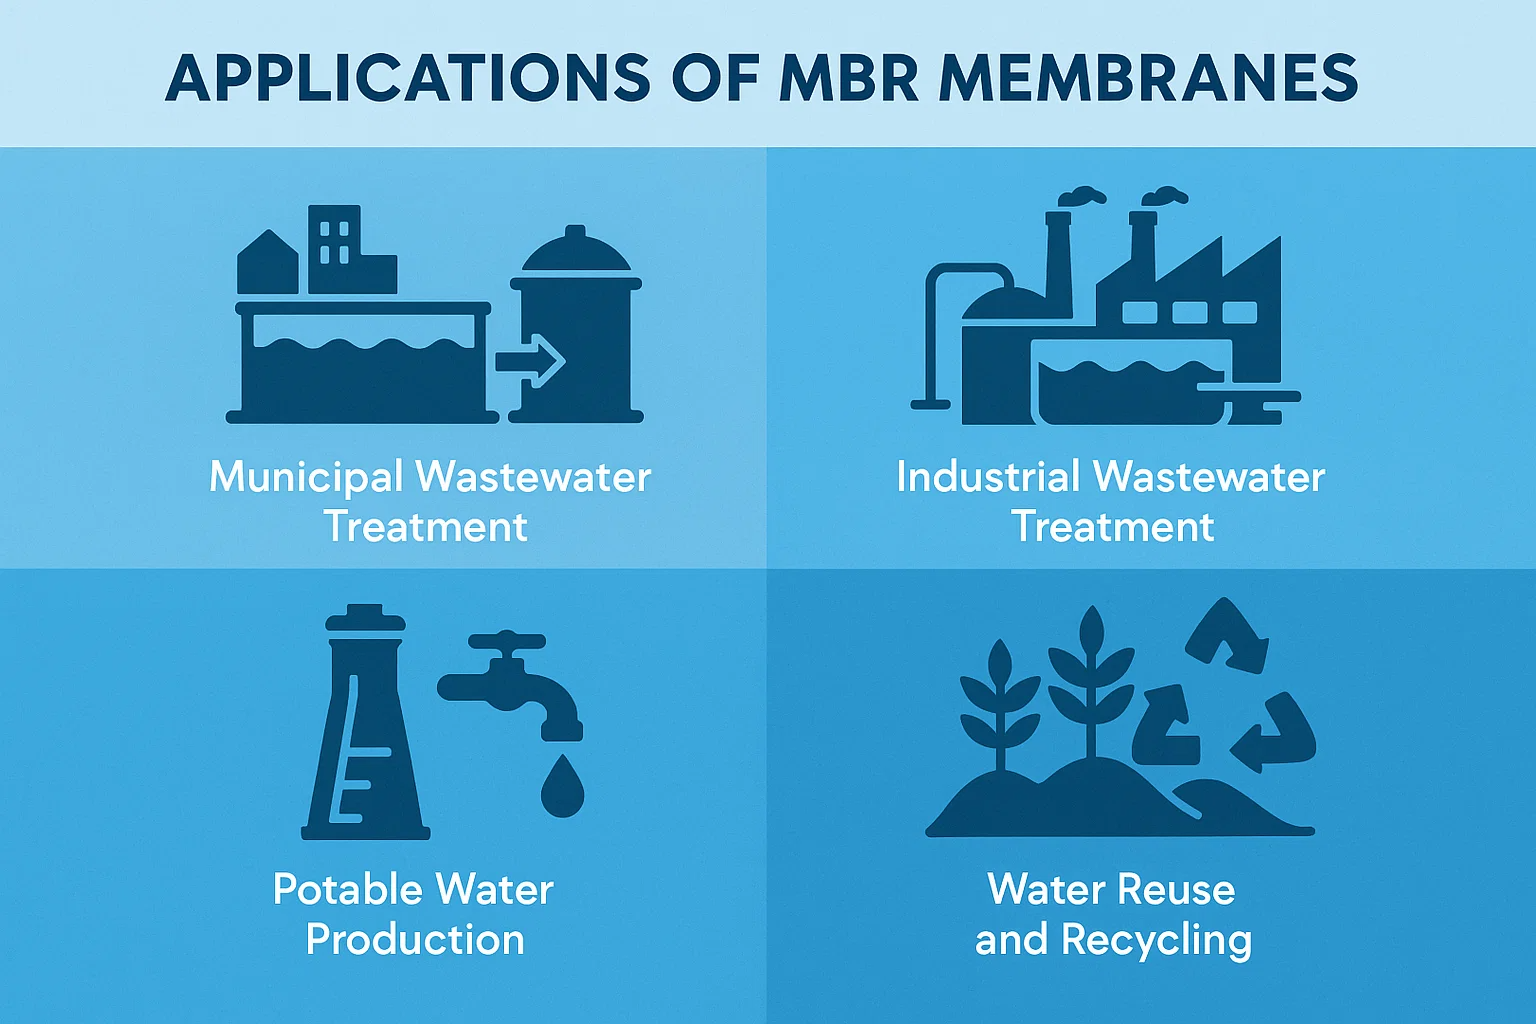
La aplicación principal y más extendida de la tecnología MBR es el tratamiento de aguas residuales domésticas.
Tratamiento de aguas residuales domésticas: Las RBM son cada vez más preferidas para las plantas de tratamiento de aguas residuales municipales (PTAR), especialmente en áreas urbanas y suburbanas donde la disponibilidad de terreno es limitada o donde existen regulaciones de descarga más estrictas. Eliminan eficazmente la materia orgánica, los sólidos suspendidos y los patógenos de las aguas residuales domésticas y comerciales, produciendo constantemente un efluente significativamente más limpio que el de los procesos de lodos activados convencionales. Esto conduce a una reducción del impacto ambiental en las aguas receptoras.
Cumplir con los requisitos de reutilización del agua urbana: Con poblaciones en crecimiento y estrés hídrico cada vez mayor, las ciudades de todo el mundo consideran las aguas residuales como un recurso valioso en lugar de un producto de desecho. El efluente de MBR, al ser de alta calidad (baja turbiedad, prácticamente sin sólidos suspendidos y alta eliminación de patógenos), es ideal como alimento para procesos de tratamiento más avanzados para aplicaciones de reutilización de agua. Esto incluye, entre otros, el riego de parques públicos, campos de golf y tierras agrícolas, así como agua de procesos industriales y recarga de acuíferos.
Las aguas residuales industriales a menudo se caracterizan por altas concentraciones de contaminantes específicos, cargas fluctuantes y composiciones químicas desafiantes. Los MBR ofrecen una solución sólida y adaptable para estos flujos complejos.
Aplicaciones en las industrias de alimentos y bebidas, farmacéutica, textil y química:
Alimentos y Bebidas: Las aguas residuales del procesamiento de alimentos y bebidas a menudo contienen altas cargas orgánicas, grasas, aceites y grasas (FOG). Los MBR manejan eficazmente estas cargas, permitiendo el cumplimiento de los límites de descarga o incluso la producción de agua adecuada para la reutilización interna (por ejemplo, lavado, alimentación de calderas).
Productos farmacéuticos: Las aguas residuales farmacéuticas pueden contener compuestos orgánicos complejos y, a veces, inhibidores, así como ingredientes farmacéuticos activos (API). Los MBR, con sus largos tiempos de retención de lodos y su biomasa estable, son eficaces para degradar estos compuestos y producir efluentes de alta calidad, minimizando la liberación ambiental de sustancias químicas potentes.
Textiles: Las aguas residuales textiles suelen tener colores intensos y contienen diversos tintes y productos químicos. Los MBR pueden eliminar eficientemente el color y los contaminantes orgánicos, ayudando al cumplimiento y potencialmente facilitando la reutilización del agua dentro del proceso de teñido o para otros usos no potables.
Industrias químicas: Las plantas químicas producen corrientes de aguas residuales diversas y a menudo peligrosas. La naturaleza robusta de los MBR, especialmente cuando se utilizan membranas cerámicas o poliméricas químicamente resistentes, permite el tratamiento de efluentes difíciles, lo que a menudo reduce la necesidad de una costosa eliminación fuera del sitio.
Eliminación de contaminantes específicos: Más allá de la eliminación general de sólidos orgánicos y suspendidos, los MBR son expertos en atacar contaminantes específicos. Su capacidad para mantener una población microbiana diversa y altamente concentrada permite la degradación de compuestos orgánicos recalcitrantes y una nitrificación/desnitrificación eficiente para la eliminación de nitrógeno, lo cual es crucial para muchos efluentes industriales. Cuando se combinan con otros procesos (por ejemplo, carbón activado en polvo), los MBR pueden incluso abordar contaminantes emergentes como los microcontaminantes.
Si bien los MBR tratan principalmente aguas residuales, la calidad de sus efluentes los convierte en un excelente paso de pretratamiento para sistemas destinados a producir agua potable, particularmente de fuentes de agua deterioradas o para esquemas avanzados de purificación de agua.
MBR como pretratamiento para ósmosis inversa: Cuando el objetivo final es producir agua de calidad potable (o incluso superior, para aplicaciones industriales ultrapuras), la ósmosis inversa (RO) suele ser la tecnología elegida para eliminar sales disueltas y trazas de contaminantes. Sin embargo, las membranas de OI son muy susceptibles a la contaminación por sólidos en suspensión, materia orgánica y microorganismos. El efluente de MBR, al estar prácticamente libre de estos contaminantes, sirve como alimentación ideal para los sistemas de RO. Esta combinación MBR-RO extiende significativamente la vida útil de las membranas de RO, reduce su frecuencia de limpieza y reduce los costos operativos generales, lo que hace que la purificación avanzada del agua sea más viable económicamente.
Producir agua potable de alta calidad: En los esquemas de reutilización potable indirecta (IPR) o reutilización potable directa (DPR), los sistemas MBR-RO, a menudo seguidos de procesos de oxidación avanzados (AOP), están a la vanguardia en la producción de agua que cumple o supera los estrictos estándares de agua potable. Esto permite a las comunidades aumentar sus suministros de agua potable utilizando aguas residuales tratadas, lo que contribuye significativamente a la seguridad hídrica.
La capacidad de los MBR para producir efluentes desinfectados de alta calidad los posiciona directamente como una tecnología clave para diversas aplicaciones de reutilización y reciclaje de agua, reduciendo la dependencia de fuentes de agua dulce.
Riego: El efluente de MBR se utiliza ampliamente para el riego sin restricciones de cultivos agrícolas, campos de golf, paisajes públicos y zonas residenciales. Su bajo recuento de sólidos suspendidos y patógenos minimiza los riesgos para la salud y previene la obstrucción de los sistemas de riego.
Refrigeración industrial: Muchas industrias requieren grandes volúmenes de agua para torres de enfriamiento y enfriamiento de procesos. El agua tratada con MBR puede compensar significativamente la demanda de agua dulce de reposición, reduciendo los costos operativos y el impacto ambiental. El bajo potencial de contaminación del efluente de MBR es particularmente beneficioso para los equipos de intercambio de calor.
Reutilización potable indirecta: Esto implica introducir aguas residuales altamente tratadas en un amortiguador ambiental, como un acuífero subterráneo o un depósito de agua superficial, antes de que una planta de agua potable las extraiga y las trate. Los sistemas MBR son un componente crítico en el enfoque de barreras múltiples para tales esquemas, asegurando la calidad del agua que ingresa a la zona de amortiguamiento ambiental. El permeado MBR de alta calidad minimiza el riesgo para el medio ambiente y el futuro suministro de agua potable.
Si bien la tecnología MBR ofrece beneficios sustanciales, no está exenta de desafíos. Comprender estas limitaciones es crucial para el diseño, operación y mantenimiento exitosos de los sistemas MBR.
La contaminación de las membranas sigue siendo el desafío operativo más importante en los sistemas MBR. Se refiere a la acumulación de diversos materiales en la superficie de la membrana o dentro de sus poros, lo que provoca una disminución del flujo de permeado y un aumento de la presión transmembrana (TMP).
Tipos de incrustaciones (orgánicas, inorgánicas, biológicas):
Incrustaciones orgánicas: Causado por la deposición y adsorción de compuestos orgánicos solubles (como proteínas, polisacáridos, sustancias húmicas y grasas, aceites y grasas – FOG) de las aguas residuales sobre la superficie de la membrana y sus poros. Estas sustancias pegajosas forman una "capa de torta" o bloquean los poros, lo que aumenta significativamente la resistencia hidráulica.
Incrustaciones inorgánicas (incrustaciones): Ocurre cuando las sales inorgánicas disueltas (p. ej., carbonato de calcio, hidróxido de magnesio, sílice y precipitados de hierro) exceden sus límites de solubilidad y precipitan directamente sobre la superficie de la membrana. Esto forma capas duras y cristalinas que son difíciles de eliminar.
Incrustación biológica (Bifouling): Implica el crecimiento de microorganismos (bacterias, hongos, algas) en la superficie de la membrana, formando una biopelícula viscosa y tenaz. Estas biopelículas no sólo aumentan la resistencia hidráulica sino que también pueden excretar sustancias poliméricas extracelulares (EPS) que mejoran aún más la incrustación orgánica y son altamente resistentes a la eliminación.
Incrustaciones coloidales: Resulta de la acumulación de partículas finas no sedimentables (p. ej., arcilla, limo, hidróxidos metálicos) que se depositan en la superficie de la membrana o se alojan en sus poros.
Factores que afectan las incrustaciones: El fouling es un fenómeno complejo en el que influyen multitud de factores:
Características de las aguas residuales: Las altas concentraciones de sólidos en suspensión, materia orgánica, nutrientes e iones inorgánicos específicos en el afluente pueden exacerbar la contaminación.
Condiciones operativas: Las altas tasas de flujo, la aireación insuficiente (para la limpieza en MBR sumergidos), los tiempos de retención hidráulica (HRT) cortos y las propiedades inestables del licor mezclado (por ejemplo, fluctuaciones de pH, mala filtrabilidad del lodo) pueden acelerar la incrustación.
Propiedades de la membrana: El material (hidrofobicidad/hidrofilicidad), el tamaño de los poros, la carga superficial y la rugosidad de la propia membrana pueden influir en su susceptibilidad a la contaminación.
A pesar de los beneficios a largo plazo, el capital inicial y los costos operativos continuos de los sistemas MBR pueden ser más altos que los de los métodos de tratamiento convencionales.
Costos de inversión inicial: Los sistemas MBR normalmente implican un mayor gasto de capital inicial en comparación con las plantas de lodos activados tradicionales, principalmente debido a:
Costo del módulo de membrana: Las membranas mismas son un componente importante del costo de capital.
Equipo especializado: Los MBR requieren bombas especializadas, sopladores para el lavado de membranas y sistemas de control avanzados, lo que aumenta la inversión inicial.
Pretratamiento Requirements: La necesidad de un cribado más fino y, en ocasiones, de pasos de tratamiento previo adicionales para proteger las membranas puede aumentar los costos iniciales.
Sin embargo, es importante señalar que la huella reducida a veces puede compensar los costos de adquisición de tierras en áreas densamente pobladas.
Costos operativos (energía, productos químicos):
Consumo de energía: Los MBR generalmente consumen más energía que los sistemas convencionales, siendo la aireación (tanto para la actividad biológica como para el lavado de membranas) el mayor consumidor de energía, y a menudo representa entre el 50% y el 70% de la demanda total de energía. El bombeo de permeado también contribuye al uso de energía.
Costos químicos: Si bien los MBR reducen la producción de lodos, generan costos por los productos químicos utilizados en la limpieza de las membranas (por ejemplo, cloro, ácidos, álcalis) y, a veces, por la eliminación química del fósforo o el ajuste del pH.
Reemplazo de membrana: Las membranas tienen una vida útil finita (normalmente de 5 a 10 años, según el funcionamiento) y su sustitución periódica representa un gasto operativo recurrente importante.
Mantener la integridad física de las membranas es primordial para garantizar la calidad del efluente.
Potencial de daño a la membrana: Las membranas, especialmente las fibras huecas, pueden ser susceptibles a sufrir daños físicos debido a:
Partículas abrasivas: Pretratamiento inadecuado que conduce a la presencia de partículas punzantes o abrasivas en el licor mezclado.
Estrés mecánico excesivo: Las altas presiones de succión, el lavado agresivo del aire o el manejo inadecuado durante la instalación o el mantenimiento pueden provocar la rotura de las fibras o el desgarro de las láminas.
Degradación química: La exposición a productos químicos de limpieza demasiado agresivos o altas concentraciones de oxidantes durante períodos prolongados puede degradar el material de la membrana.
Monitoreo y mantenimiento: Para mitigar los riesgos de daños a las membranas y garantizar una calidad constante del efluente, son esenciales protocolos rigurosos de monitoreo y mantenimiento:
Monitoreo en línea: El monitoreo continuo de la turbidez del permeado, la presión transmembrana (TMP) y el flujo puede proporcionar indicaciones inmediatas de una violación en la integridad de la membrana. Un aumento repentino en la turbidez del permeado es una señal de alerta.
Pruebas de integridad: Se realizan pruebas de integridad periódicas, como pruebas de caída de presión (PDT) o pruebas de punto de burbuja, para detectar pequeñas fugas o roturas de fibras antes de que afecten significativamente la calidad del efluente. Estas pruebas implican presurizar el módulo de membrana con aire y monitorear una caída de presión, lo que indica una fuga.
Inspecciones visuales: Las inspecciones visuales periódicas de los módulos de membrana pueden ayudar a identificar cualquier signo visible de daño o suciedad excesiva.
Reparación/Reemplazo: Las fibras o módulos dañados deben repararse rápidamente (por ejemplo, tapando las fibras rotas) o reemplazarse para mantener el rendimiento del sistema y la calidad del efluente.
El mantenimiento eficaz y la limpieza oportuna son absolutamente críticos para el rendimiento sostenido, la longevidad y la viabilidad económica de las membranas MBR. Sin un régimen de limpieza riguroso, la suciedad de la membrana rápidamente dejaría el sistema inoperable.
El monitoreo proactivo diario y semanal y las medidas físicas simples forman la columna vertebral del mantenimiento de MBR.
Monitoreo de TMP y flujo: El monitoreo continuo de la presión transmembrana (TMP) y el flujo de permeado es el indicador operativo más importante para los sistemas MBR.
Tendencia TMP: En condiciones normales de funcionamiento, la TMP aumentará gradualmente a medida que se forma una capa de suciedad leve y reversible. Un aumento pronunciado o repentino de la TMP significa una rápida incrustación, lo que indica que se requiere una limpieza o resolución de problemas más intensiva.
Tendencia de flujo: Mantener un flujo estable es clave. Una disminución del flujo a una TMP constante, o la incapacidad de mantener el flujo objetivo, también indica contaminación y la necesidad de actuar.
Los operadores utilizan estas tendencias para programar ciclos de limpieza y evaluar su eficacia. Los datos históricos de tendencias permiten el mantenimiento predictivo y la optimización de las frecuencias de limpieza.
Inspecciones visuales: Es esencial realizar controles visuales periódicos de los módulos de membrana y del biorreactor. Esto incluye:
Distribución de limpieza por aire: Asegurarse de que los difusores de aire debajo de las membranas proporcionen un aire uniforme y vigoroso para desalojar eficazmente las incrustaciones de la superficie de la membrana. Los difusores bloqueados pueden provocar incrustaciones localizadas.
Superficie de la membrana: Buscando acumulación visible de lodo, biocrecimiento o signos de daño físico en las fibras o láminas de la membrana.
Salud del biorreactor: Observar el licor mezclado en busca de signos de formación de espuma, volumen o color inusual, lo que podría indicar un proceso biológico no saludable que afecta el rendimiento de la membrana.
Optimización de la aireación: Más allá del simple lavado, la aireación debe optimizarse tanto para la actividad biológica (proporcionar oxígeno a los microorganismos) como para la limpieza de las membranas. El caudal y la distribución adecuados del aire evitan la formación de una capa de torta densa e irreversible en la superficie de la membrana, lo que garantiza el desprendimiento continuo de partículas sueltas.
Los métodos de limpieza de MBR generalmente se clasifican por su intensidad y frecuencia, desde limpieza física de rutina hasta intervenciones químicas más agresivas.
Lavado a contracorriente (o retrolavado):
Descripción: Este es el método de limpieza más frecuente y menos agresivo. Implica invertir brevemente el flujo de permeado a través de la membrana, empujando las incrustaciones acumuladas fuera de la superficie de la membrana y de regreso al licor mezclado. Para MBR sumergidos, esto a menudo implica aplicar una ligera presión positiva de agua permeada limpia (o, a veces, efluente tratado) desde el interior (lado del permeado) hacia el exterior (lado del licor mezclado) de la membrana. El lavado con aire generalmente continúa durante el retrolavado para ayudar a desalojarlo.
Frecuencia y eficacia: El retrolavado se realiza con frecuencia, a menudo cada 10 a 20 minutos durante una duración de 30 a 60 segundos. Es muy eficaz para eliminar incrustaciones sueltas y reversibles (como la membrana dinámica o partículas ligeramente adsorbidas) y mantener un flujo relativamente estable durante el funcionamiento normal. Se considera un método de limpieza física.
Retrolavado químicamente mejorado (CEB):
Descripción: CEB es un método de limpieza física más intensivo en el que se agrega una baja concentración de producto químico de limpieza al agua de contralavado. La solución química se pulsa a través de la membrana o se deja en remojo durante un período corto antes de ser lavada a contracorriente. Esto combina la eliminación física del retrolavado con la acción química de disolver o dispersar las incrustaciones.
Uso de productos químicos para mejorar el retrolavado: CEB normalmente utiliza oxidantes como hipoclorito de sodio (NaClO) para incrustaciones orgánicas y biológicas, o ácidos (por ejemplo, ácido cítrico) para incrustaciones inorgánicas. La concentración química es menor que en una limpieza química completa y el tiempo de contacto es más corto.
Frecuencia y eficacia: Los CEB se realizan con menos frecuencia que los retrolavados estándar, generalmente una vez al día o una vez a la semana, dependiendo de las tasas de contaminación. Son eficaces para eliminar incrustaciones más persistentes, aunque en gran medida reversibles, y ayudan a retrasar la necesidad de limpiezas químicas completas.
Limpieza química (limpieza in situ - CIP):
Descripción: CIP es un método de limpieza más agresivo y menos frecuente diseñado para restaurar la permeabilidad de la membrana cuando los retrolavados mejorados física y químicamente ya no son suficientes. Implica aislar un módulo o banco de membranas, drenar el licor mezclado y luego recircular soluciones de limpieza químicas concentradas a través del módulo durante períodos prolongados (de horas a toda la noche).
Tipos de agentes de limpieza (ácidos, álcalis, oxidantes):
Limpiadores alcalinos (p. ej., hipoclorito de sodio - NaClO, hidróxido de sodio - NaOH): Altamente eficaz para disolver y dispersar incrustaciones orgánicas (proteínas, polisacáridos, sustancias húmicas) y películas biológicas. NaClO también actúa como desinfectante.
Limpiadores ácidos (p. ej., ácido cítrico, ácido oxálico, ácido clorhídrico - HCl): Se utiliza principalmente para disolver incrustantes inorgánicos (por ejemplo, carbonato de calcio, hidróxido de magnesio, precipitados de hierro).
Otros limpiadores especializados: Dependiendo de la composición específica del incrustante, se pueden utilizar otros productos químicos como enzimas (para compuestos orgánicos específicos), tensioactivos o formulaciones patentadas.
Protocolos de limpieza: CIP normalmente implica una secuencia de pasos:
Aislamiento y Drenaje: El módulo de membrana se desconecta y se drena el licor mezclado.
Enjuague: Se enjuagó con permeado para eliminar los sólidos sueltos.
Remojo/Recirculación de productos químicos: Se introduce la solución de limpieza adecuada (ácida o alcalina, a menudo de forma secuencial) y se deja remojar o se recircula continuamente a través del módulo de membrana durante un período y temperatura específicos (a menudo elevados para mejorar la limpieza).
Enjuague: Es fundamental enjuagar bien con agua limpia después de la limpieza química para eliminar todos los residuos químicos.
Regreso al Servicio: El módulo vuelve a estar en servicio, a menudo con una fase de arranque supervisada.
Frecuencia y eficacia: Los CIP se realizan con mucha menos frecuencia, generalmente una vez al mes o cada pocos meses, o según lo dicte la tendencia de TMP que alcanza un umbral preestablecido. Son muy eficaces para restaurar una parte importante de la permeabilidad original de la membrana, eliminando incrustaciones rebeldes e irreversibles que se acumulan con el tiempo.
Limpieza fuera de línea (limpieza fuera de lugar - COP): En algunos escenarios de incrustaciones graves, o para una limpieza profunda periódica, los módulos de membrana se pueden retirar del tanque y remojar o limpiar en un tanque de limpieza externo exclusivo. Esto permite utilizar productos químicos más agresivos, temperaturas más altas o tiempos de remojo más largos, y puede ser particularmente efectivo para módulos muy sucios.
Si bien las ventajas teóricas y los mecanismos operativos de la tecnología MBR son convincentes, su verdadero impacto se demuestra mejor a través de implementaciones exitosas en el mundo real. Estos estudios de caso destacan la versatilidad y efectividad de los MBR en diferentes escalas y aplicaciones, ofreciendo información valiosa sobre su desempeño y las lecciones aprendidas.
Aquí, exploraremos algunos ejemplos hipotéticos que representan aplicaciones MBR comunes y significativas. Cuando escriba su artículo real, querrá encontrar estudios de casos específicos publicados con datos concretos.
Ejemplo 1: Tratamiento de aguas residuales municipales urbanas para reutilización del agua
Ubicación/Proyecto: Imagine el "Proyecto de recuperación de AquaCity" en una ciudad costera densamente poblada (por ejemplo, en algún lugar que experimente escasez de agua, como Barcelona, Singapur o partes de California).
Problema abordado: La ciudad enfrentó una creciente demanda de agua, una disminución de los recursos de agua dulce y estrictos límites de descarga para su planta de tratamiento de aguas residuales (PTAR) convencional. La planta existente también se acercaba a su capacidad y ocupaba valiosos terrenos urbanos.
Solución MBR: Se construyó una nueva instalación centralizada de MBR, diseñada para tratar 50.000 m³/día (aprox. 13,2 MGD) de aguas residuales municipales. El sistema utilizó membranas poliméricas sumergidas (PVDF). Luego, el efluente de MBR de alta calidad se trató adicionalmente mediante desinfección UV y una pequeña porción mediante ósmosis inversa para agua de proceso industrial y reutilización potable indirecta.
Datos de rendimiento:
Calidad del efluente: Se logró consistentemente TSS < 1 mg/L, DBO < 3 mg/L, nitrógeno total < 5 mg/L y eliminación prácticamente completa de coliformes fecales. La turbidez suele ser inferior a 0,1 NTU.
Reducción de Huella: Reemplazó un sistema convencional 3 veces su tamaño, liberando importantes terrenos para uso público.
Reutilización del agua: Permitió a la ciudad compensar el 30% de su demanda de agua no potable y contribuir a la recarga de acuíferos, mejorando la seguridad hídrica.
Conclusión clave: Demuestra la capacidad de MBR para manejar grandes flujos municipales y al mismo tiempo proporcionar efluentes de alta calidad adecuados para una reutilización avanzada, con importantes beneficios de ahorro de espacio en entornos urbanos.
Ejemplo 2: Tratamiento de aguas residuales industriales en una planta procesadora de alimentos
Ubicación/Proyecto: "Instalación de procesamiento de alimentos verdes" en una zona rural con estrictas normas locales de descarga (por ejemplo, una granja lechera o una planta de bebidas en los Países Bajos, conocida por sus altos estándares ambientales).
Problema abordado: La planta de procesamiento de alimentos generó aguas residuales de alta concentración con cargas orgánicas fluctuantes (alta DBO/DQO, grasas, aceites y grasas) y enfrentó tarifas de descarga cada vez mayores y posibles violaciones de permisos. También existía el deseo de reducir el consumo de agua dulce.
Solución MBR: Se instaló un sistema MBR externo (lateral) con membranas tubulares cerámicas para tratar 1.000 m³/día (aprox. 0,26 MGD) de aguas residuales de proceso. La elección de las membranas cerámicas fue impulsada por el potencial de limpieza a alta temperatura y su rendimiento sólido contra contaminantes industriales desafiantes. El agua tratada se reutilizó para aplicaciones de lavado y enfriamiento sin contacto.
Datos de rendimiento:
Eliminación de contaminantes: Se logró una eliminación de >98 % de DBO, >95 % de eliminación de DQO y se gestionó eficazmente la FOG, cumpliendo con todos los límites de descarga locales.
Reciclaje de agua: Permitió el reciclaje de aproximadamente el 70% de las aguas residuales tratadas, reduciendo significativamente la ingesta de agua dulce y el volumen de descarga.
Robustez: Resiliencia demostrada a cargas de choque orgánicas y limpieza efectiva para incrustaciones industriales específicas.
Conclusión clave: Ilustra el sólido desempeño de MBR en entornos industriales desafiantes, particularmente con membranas cerámicas, lo que facilita una importante reutilización y cumplimiento del agua.
Ejemplo 3: Tratamiento de aguas residuales de comunidades remotas
Ubicación/Proyecto: "Mountain View Eco-Resort" en una zona ecológica sensible (por ejemplo, un parque nacional o un destino turístico remoto).
Problema abordado: El complejo necesitaba una solución de tratamiento de aguas residuales compacta y confiable que produjera efluentes excepcionalmente limpios para proteger el prístino entorno local y para el riego del lugar. Los sistemas convencionales eran demasiado grandes y complejos para operar de forma remota.
Solución MBR: Se instaló un sistema MBR sumergido modular y compacto (200 m³/día, aproximadamente 0,05 MGD). Sus controles automatizados y su tamaño mínimo eran ideales para la ubicación remota.
Datos de rendimiento:
Calidad del efluente: Efluente producido adecuado para descarga directa a aguas sensibles y riego sin restricciones, cumpliendo constantemente con límites muy bajos de nutrientes y patógenos.
Simplicidad operativa: El monitoreo remoto y los ciclos de limpieza automatizados minimizaron la necesidad de una presencia constante del operador en el sitio.
Protección del Medio Ambiente: Se garantizó que no haya impacto perjudicial en el ecosistema local.
Conclusión clave: Destaca la idoneidad de MBR para aplicaciones descentralizadas, ubicaciones remotas y entornos sensibles debido a su naturaleza compacta, alta calidad de efluentes y estabilidad operativa.
El análisis de implementaciones pasadas de MBR proporciona información crucial para proyectos futuros, lo que ayuda a evitar errores comunes y optimizar el rendimiento.
Errores comunes y cómo evitarlos:
Pretratamiento inadecuado: Esta es la causa más frecuente de problemas operativos del MBR y daños a la membrana. Las soluciones incluyen un cribado fino robusto (1-3 mm o menos), una eliminación eficaz de arena y, en ocasiones, flotación por aire disuelto (DAF) para cargas elevadas de FOG.
Falta de un diseño adecuado para el control de incrustaciones: No tener en cuenta las características específicas de las aguas residuales o diseñar una limpieza de aire insuficiente puede provocar una contaminación rápida e irreversible. Evitar esto requiere pruebas piloto exhaustivas e ingenieros de diseño de MBR con experiencia.
Capacitación insuficiente del operador: Los MBR son sistemas sofisticados. Los operadores necesitan una capacitación integral sobre controles automatizados, protocolos de limpieza de membranas, pruebas de integridad y resolución de problemas.
Subestimación de los costos de energía: Si bien son compactos, los MBR pueden consumir mucha energía, principalmente debido a la aireación. Es crucial un diseño cuidadoso para la eficiencia energética (por ejemplo, limpieza de aire optimizada, sopladores eficientes).
Mala estrategia de limpieza química: El uso de productos químicos incorrectos, concentraciones incorrectas o tiempos de remojo insuficientes pueden provocar una limpieza ineficaz o incluso daños a la membrana. Es vital adoptar un enfoque sistemático para la limpieza química, a menudo guiado por los proveedores de membranas.
Mejores prácticas para la operación de MBR:
Gestión proactiva de incrustaciones: Implementar retrolavados periódicos y CEB basados en las tendencias de TMP. No espere a que haya incrustaciones graves para realizar CIP.
Pretratamiento consistente: Asegúrese de que las mallas se limpien y mantengan periódicamente y que los sistemas de eliminación de arena estén optimizados.
Mantener una biología estable: Monitoree los parámetros biológicos clave (por ejemplo, MLSS, oxígeno disuelto, pH) para garantizar una comunidad microbiana saludable y estable, lo cual es crucial para el rendimiento general y la reducción de la contaminación.
Pruebas de integridad periódicas: Realice de forma rutinaria pruebas de caída de presión o de punto de burbuja para detectar roturas de membranas de manera temprana, protegiendo la calidad del efluente.
Optimizar la aireación: Asegúrese de que el aire sea suficiente y esté distribuido uniformemente para mantener las membranas limpias sin un consumo excesivo de energía.
Registro de datos completo: Recopile y analice datos operativos (TMP, flujo, frecuencias de limpieza, uso de productos químicos) para identificar tendencias, optimizar procesos y predecir necesidades de mantenimiento.
Directrices y soporte del fabricante: Siga estrictamente las pautas operativas y de limpieza del fabricante de la membrana y aproveche su soporte técnico.


+86-571-88647609

+ 86-15267462807
